全国咨询热线:400-018-6388
24小时咨询热线:152-2678-7283
咨询热线
400-018-6388很多重工、风电、工程机械、矿山机架加工企业在选购重型龙门加工中心、数控龙门铣床时,常会纠结机型选择:是考虑进口龙门,还是国产龙门?早些年不少加工企业优先参考进口品牌产品,随着国内母机产业持续发展,国产重型龙门机床在大件加工领域逐步得到市场认可,在多个维度形成本土化竞争特点。我们也客观说明,在部分对长期精度保持性要求较高、高端精密五轴曲面加工场景,一线进口品牌仍有长期技术积累,企业选型需要结合自身实际加工工况综合判断。
一、综合投入适中,利于资金规划与设备回本
同等工作台规格、导轨结构、主轴配置的重型龙门,国产机型整体采购成本相对友好,一般不存在高额品牌溢价、海外长途运输、关税、报关等附加支出。
除购机成本之外,后期运维、备件采购费用也更容易把控。进口机床原厂配件采购周期较长,配件单价偏高;国产龙门配套供应链相对成熟,铸件、丝杆、导轨、铣头、齿轮箱等配件供应渠道较多,维修更换成本可控,适合订单稳定、希望合理规划设备投入、稳步推进回本计划的加工工厂。
二、定制方案灵活,贴合国内大件加工工况
进口品牌多以标准化机型为主,改动方案门槛偏高、调整周期较长,很多个性化工艺需求落地难度较大。
国内龙门设备厂家更熟悉国内重工行业的加工痛点:风电底座、矿山机架、工程机械焊接大件、大型焊接结构件等工件尺寸多样、吨位偏大、装夹方案复杂,不少客户存在加宽龙门、加高立柱、加长工作台、选配双主轴、加装直角铣头、万向铣头、中心出水、优化排屑结构等需求。
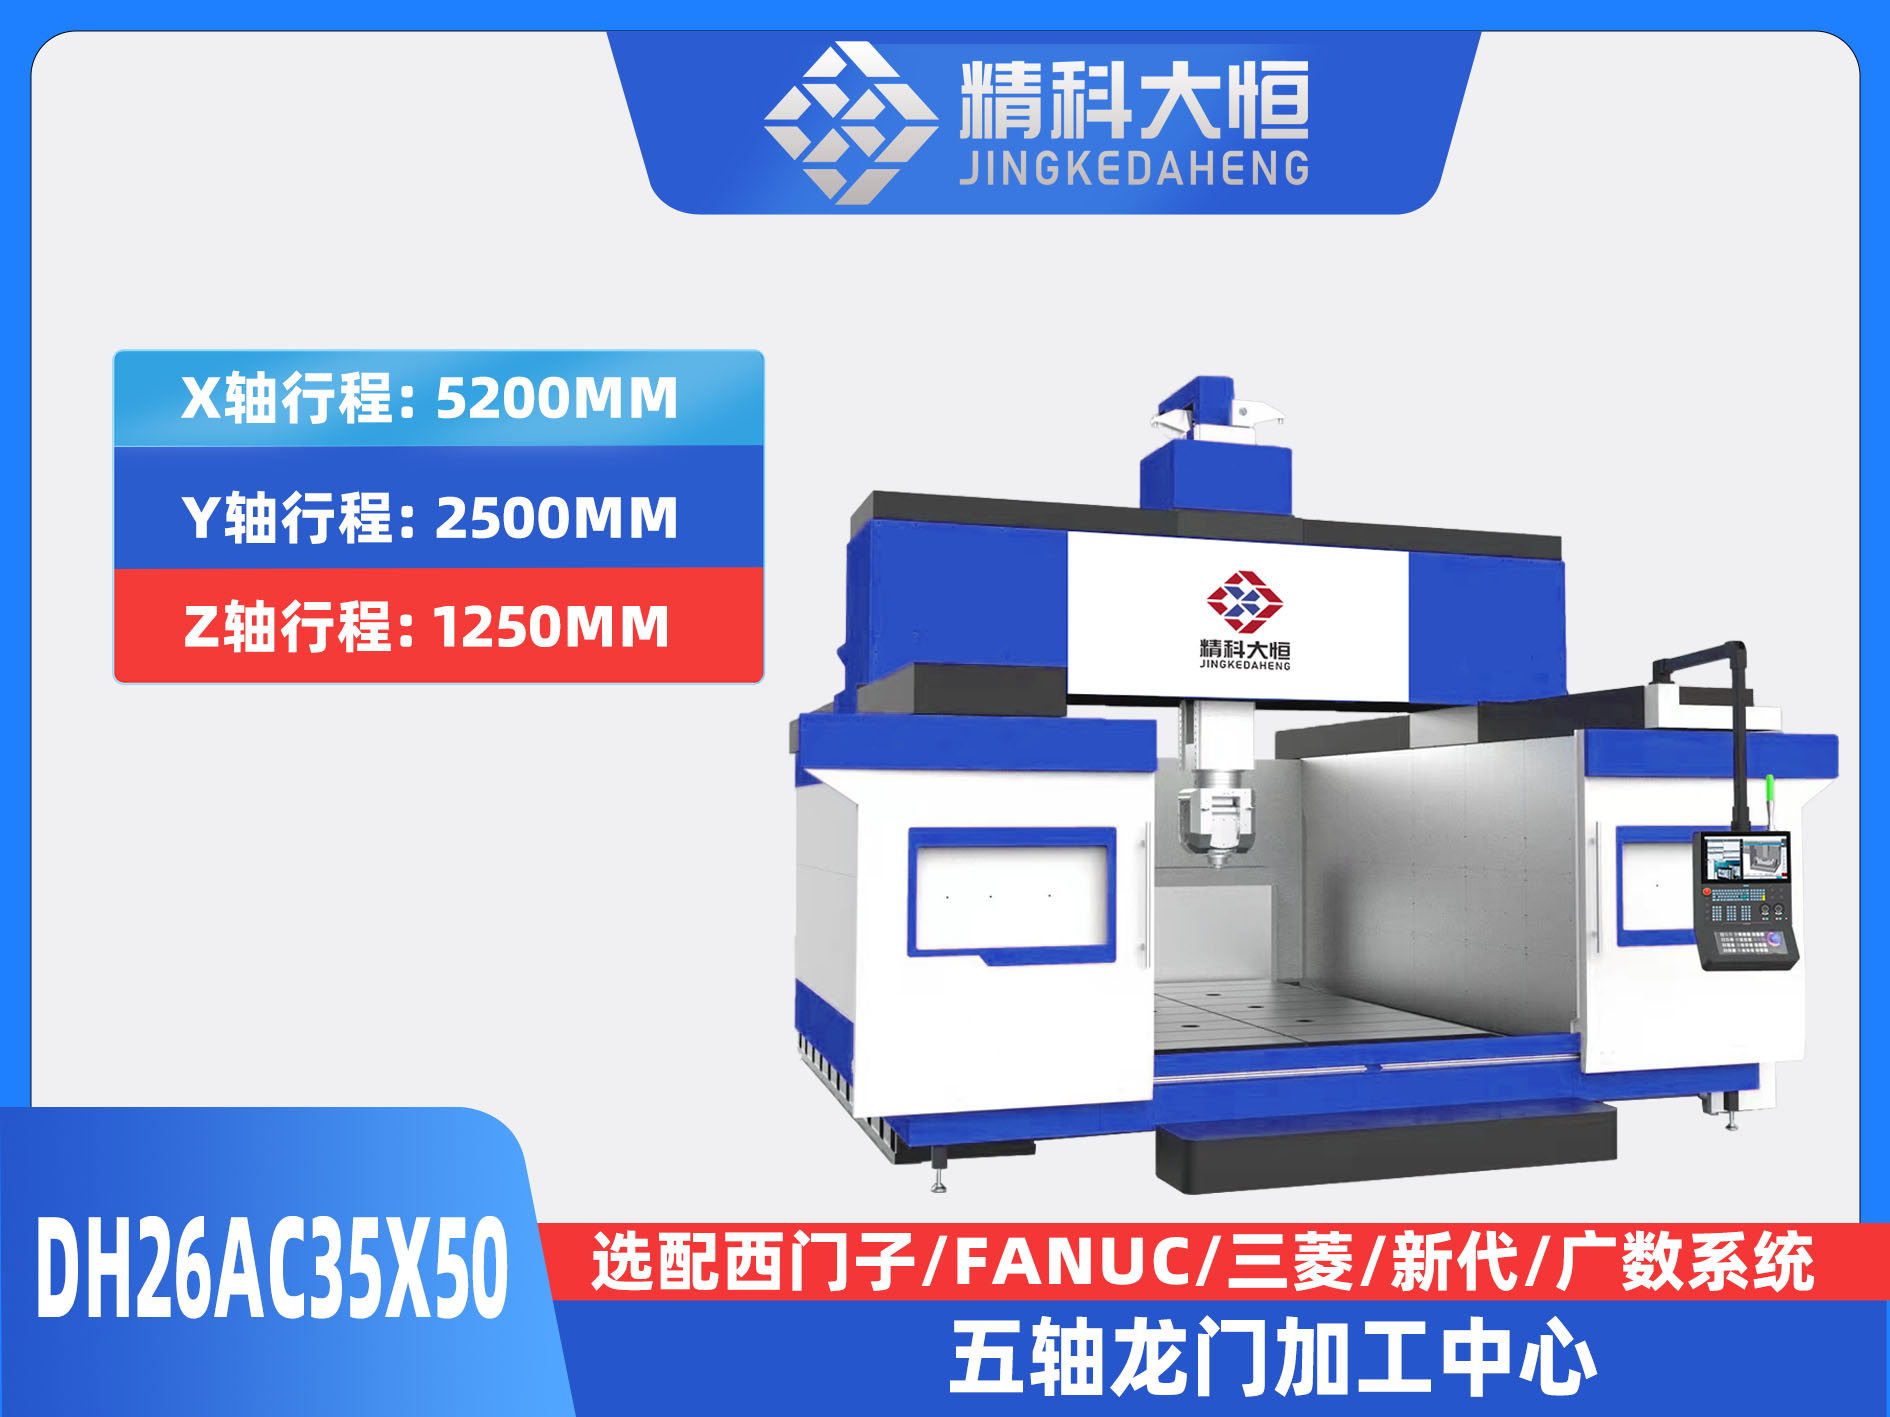
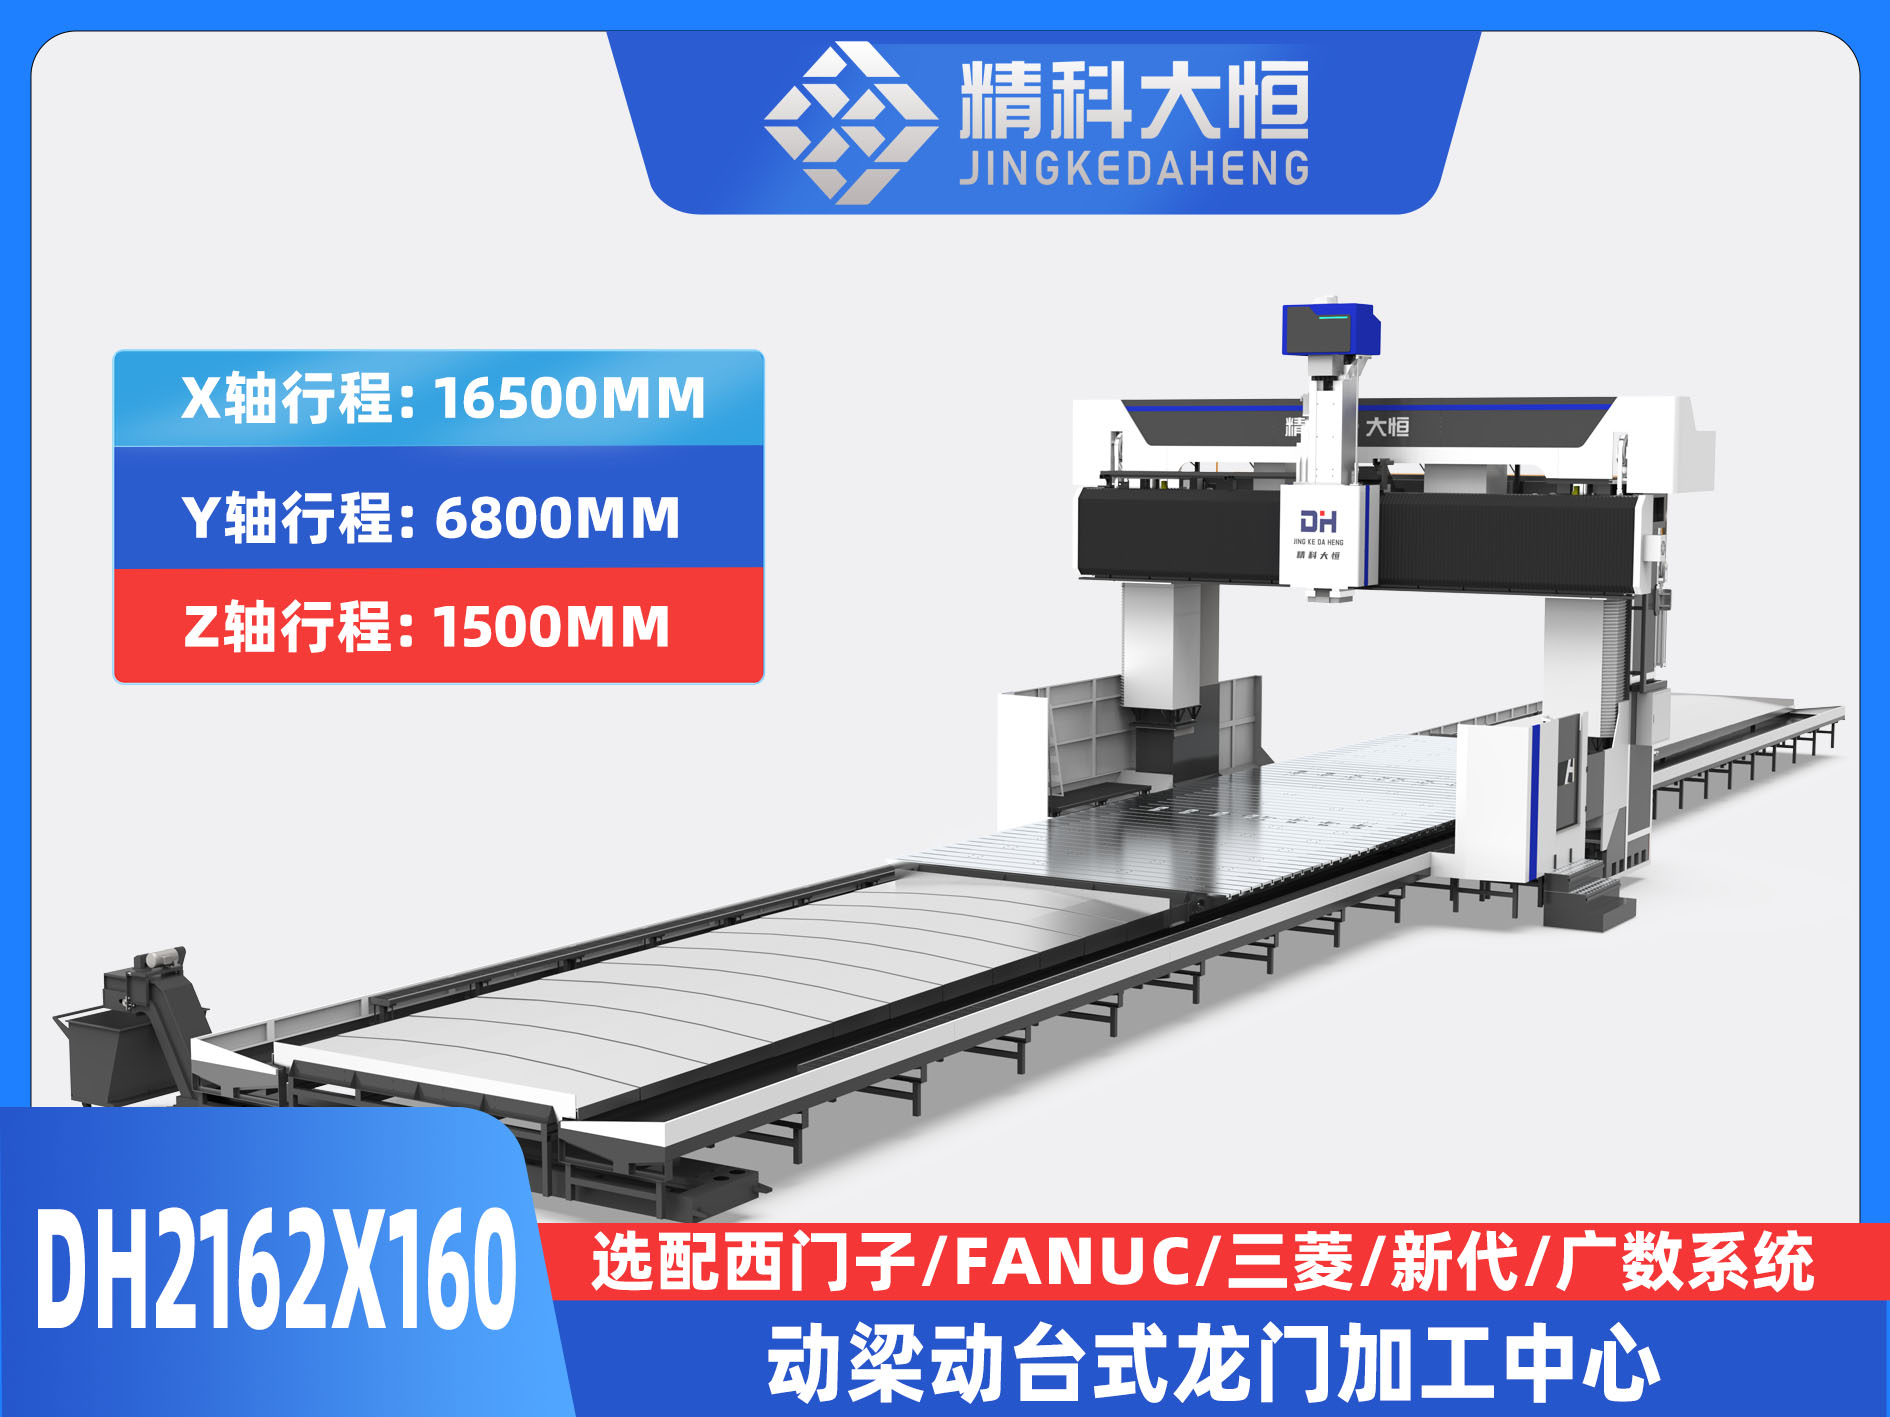
像精科大恒这类深耕本土市场的重型龙门生产厂家,能够根据工件尺寸、切削需求、车间场地条件做结构定制,行程、滑枕、导轨、附件铣头、数控系统选配方案调整空间充足,项目沟通链路简短,可结合客户实际工艺需求提供适配的成套设备方案。
三、售后响应便捷,降低停机带来的生产影响
大件加工场景里,机床一旦停机,工件吊装、待料、订单延期都会带来额外损失,也是国产龙门比较突出的特点。
进口机床出现故障时,海外技术工程师常会受时差、签证、排期等因素影响,上门服务周期偏长;备件大多需要跨境调配,等待时间不可控。国产机床厂家技术服务团队扎根国内,沟通无语言障碍,可远程指导调试、排查故障,就近安排工程师上门检修;常用备件在本地有备货渠道,润滑组件、丝杆、导轨、铣头等易损件发货效率更高,有助于缩短停机时长,维持车间生产节奏。同时厂家可配套上门安装调试、操作工现场培训、定期精度巡检等本地化配套服务。
四、交付周期稳定,便于企业排产规划
进口大型龙门机床,海外生产、海运、清关全流程叠加,整体交付周期通常偏长,容易对新车间投产、新项目落地节奏形成制约。
国产重型龙门整机在国内完成生产、装配、精度检测,铸件加工、整机装配流程自主可控,常规机型交付周期相对稳定;定制机型也可以和客户同步推进排产,方便工厂提前规划订单、工装夹具、设备吊装方案,适合有扩产、新项目节点规划需求的企业。
五、操作适配国内操作工,上手门槛友好
国产龙门机床支持选配发那科、西门子等主流进口数控系统,也可按需搭配国产数控系统,界面、参数、操作逻辑能够贴合国内操作工使用习惯;厂家配套的培训资料、编程指导、售后技术支持均为中文,调试师傅、车间编程人员学习上手压力更小。
部分进口机型原生操作界面、手册以外文为主,部分功能菜单、报警代码理解成本偏高,对车间操作人员的技术基础要求更高。
六、本土工艺沉淀,适配国内车间重切削工况
国内重型龙门制造企业长期服务风电、矿山、工程机械、模具、新能源结构件等行业,持续积累大件粗重切削、厚板焊接件加工、铸件时效处理、大吨位工件装夹的工艺经验。
针对国内工厂比较常见的长时间连续重切削、车间粉尘较多、环境温差波动等工况,在铸件结构、导轨防护、排屑、冷却、润滑布局上会做针对性优化,更适配本土加工厂的生产环境。
不同加工场景,设备适配性存在差异。如果是超高精密、对精度长期稳定性要求严苛的高端五轴曲面加工场景,一线进口品牌仍具备自身优势。但对于多数重工大件、机架、底座、结构件粗精加工场景,国产重型龙门在投入成本、定制化能力、交付节奏、本地化售后等方面具备优势。
企业选型不必盲目参考进口机型,优先结合工件精度要求、切削负荷、预算范围、订单周期、售后保障需求综合评估,挑选匹配自身工艺的龙门机床。精科大恒专注重型数控龙门铣床、龙门加工中心研发与定制,可为风电、工程机械、矿山装备领域企业提供大件加工配套设备方案
服务热线


管理员
该内容暂无评论