全国咨询热线:400-018-6388
24小时咨询热线:152-2678-7283
咨询热线
400-018-6388风电底座是风电整机当中的核心承重结构件,承载着机舱、传动系统等重要部件,对加工精度、结构强度都有着较高要求。这类工件大多为厚钢板焊接结构件或是球墨铸铁件,毛坯余量偏大、自重高,法兰面、螺栓孔系繁多,加工工序复杂,同时工件外形尺寸大,吊装、翻转操作难度高,反复装夹很容易产生定位偏差,影响成品质量。想要稳定承接风电底座的加工订单,一台适配工况的数控龙门铣床至关重要,不能只简单参考行程参数,整机刚性、主轴输出能力、传动结构、配套工艺组件都要和加工需求匹配。下面结合风电行业实际生产场景,详细梳理数控龙门铣床的重点配置方向。
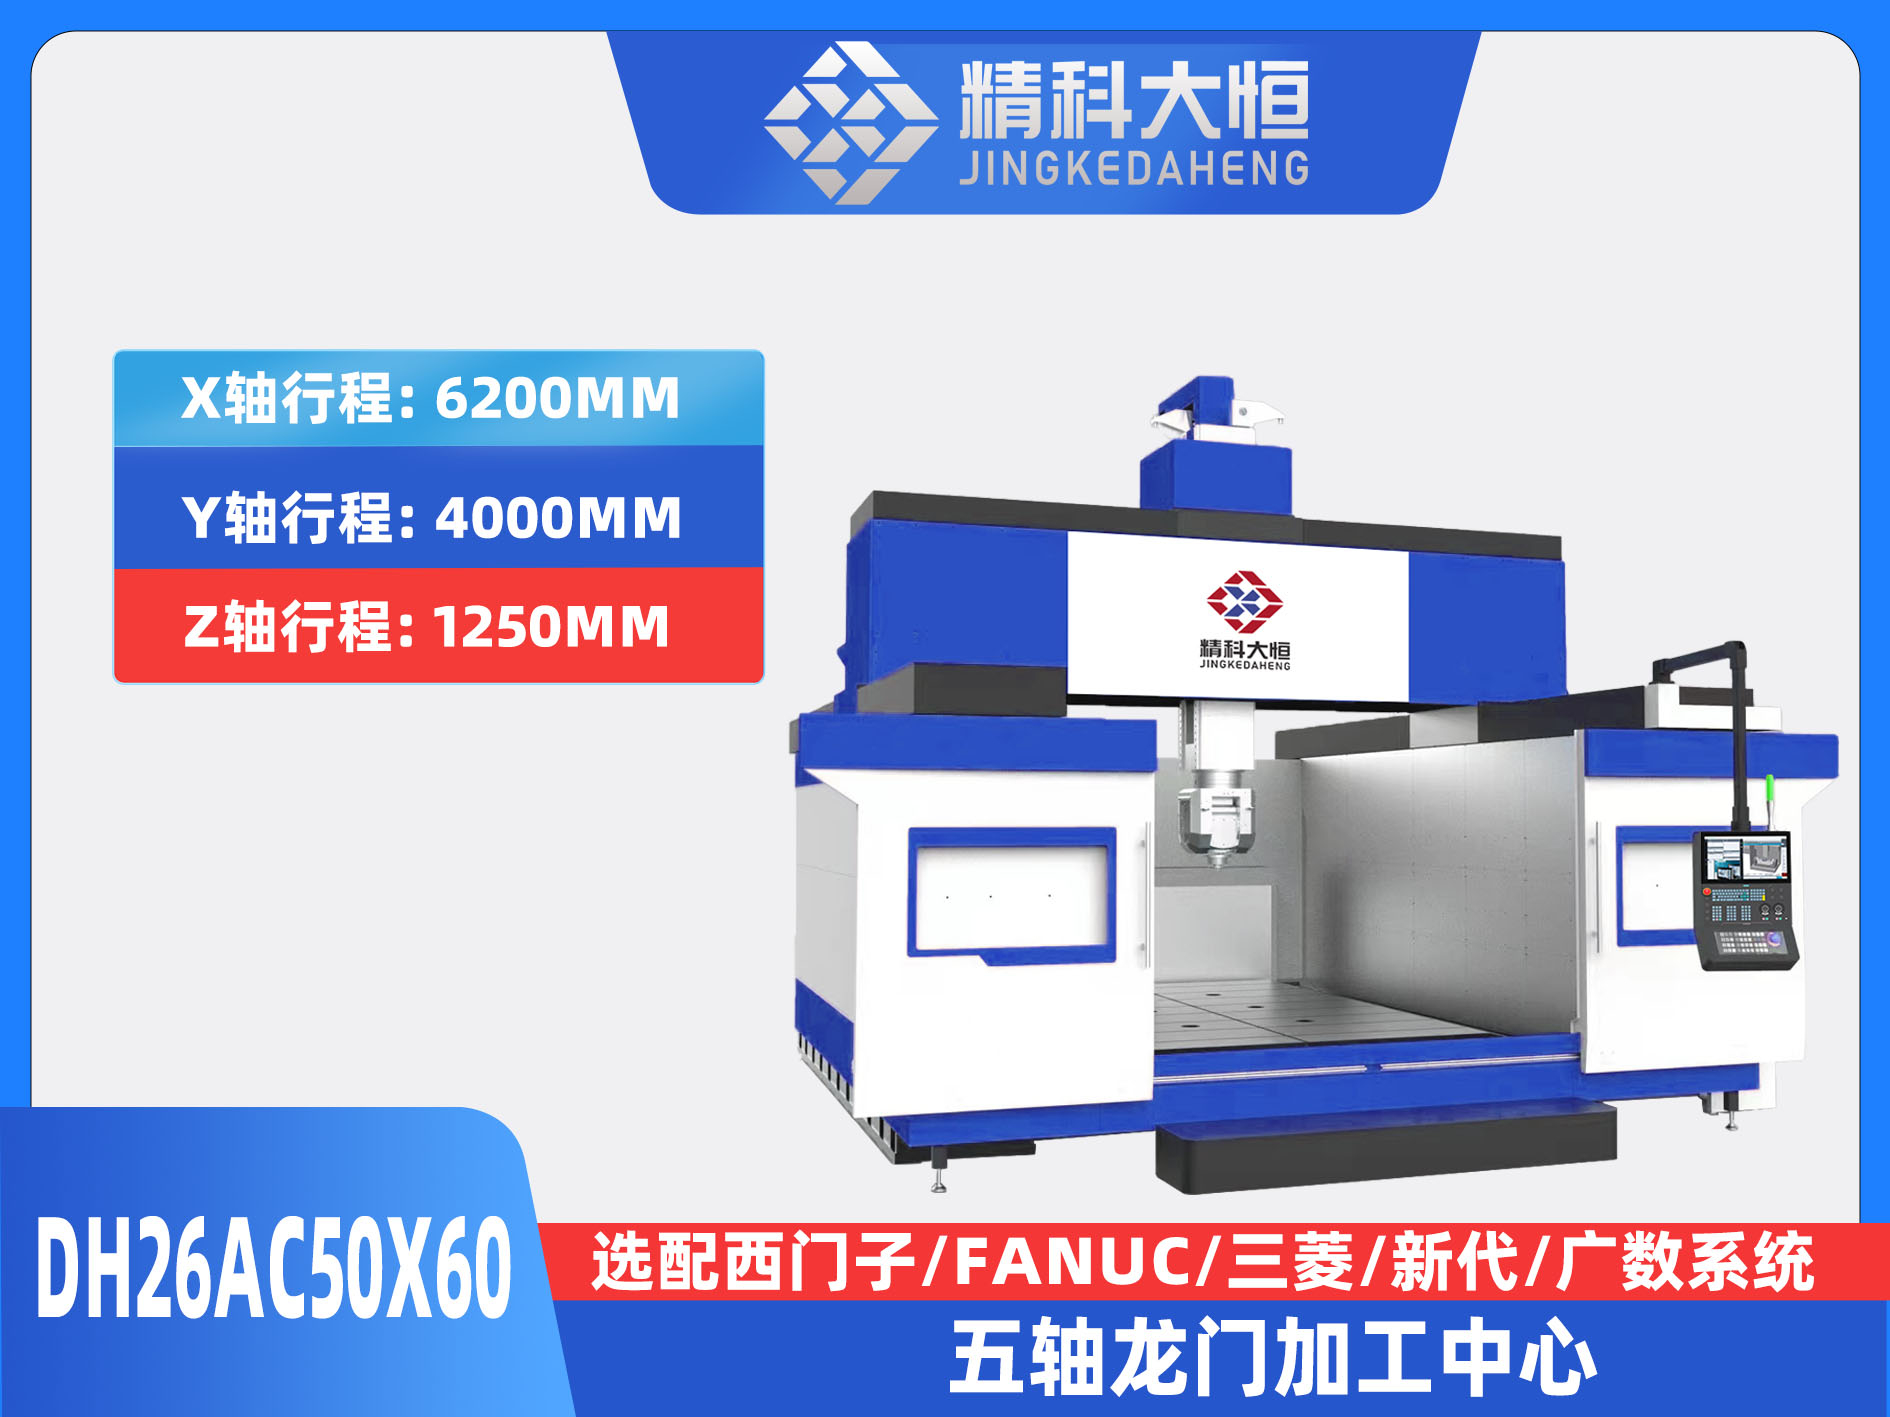
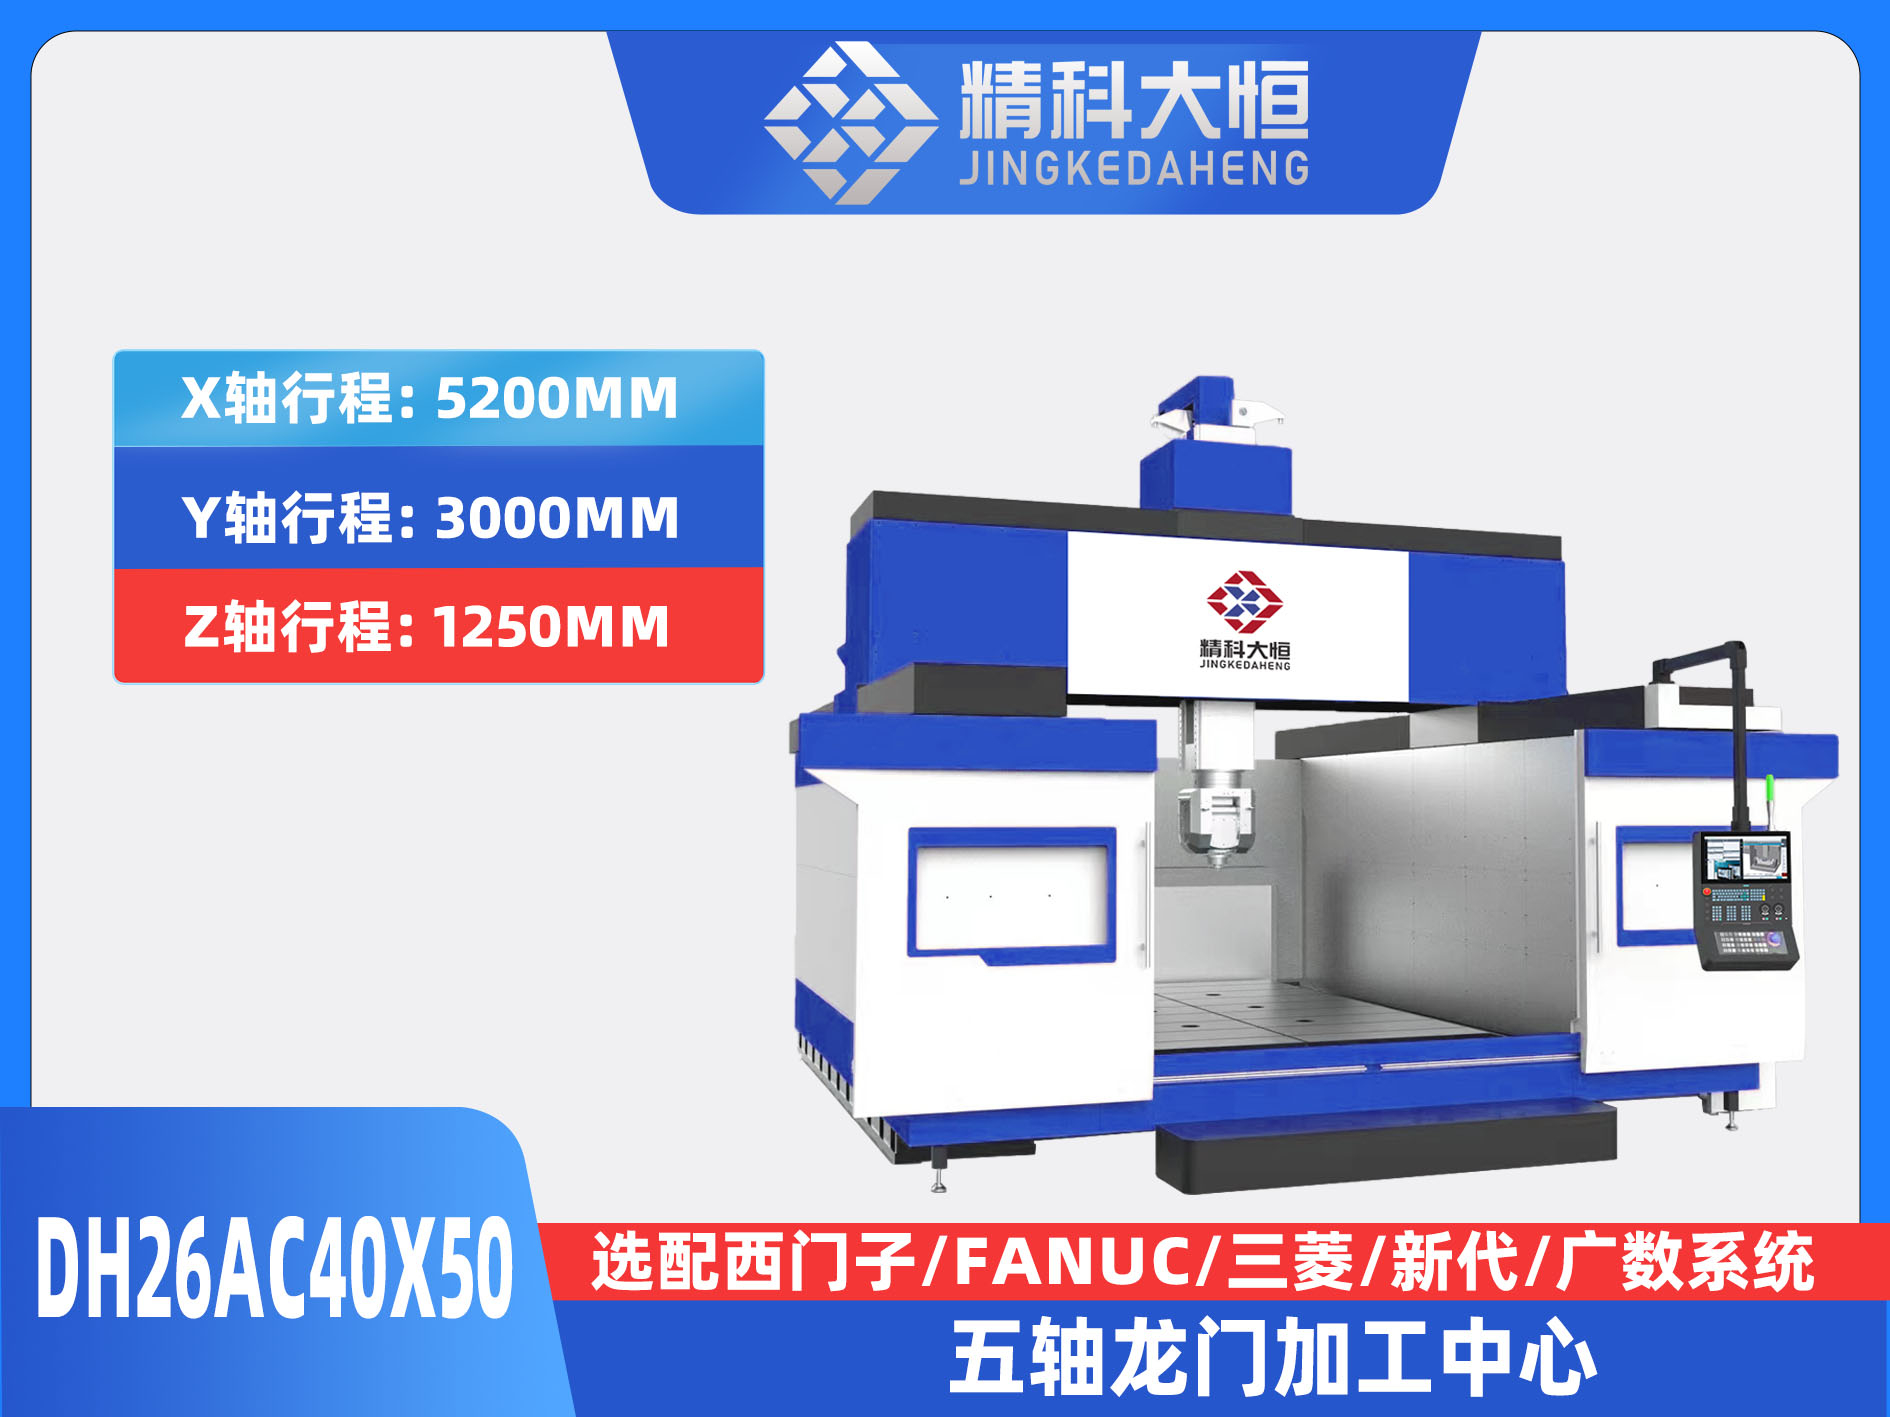
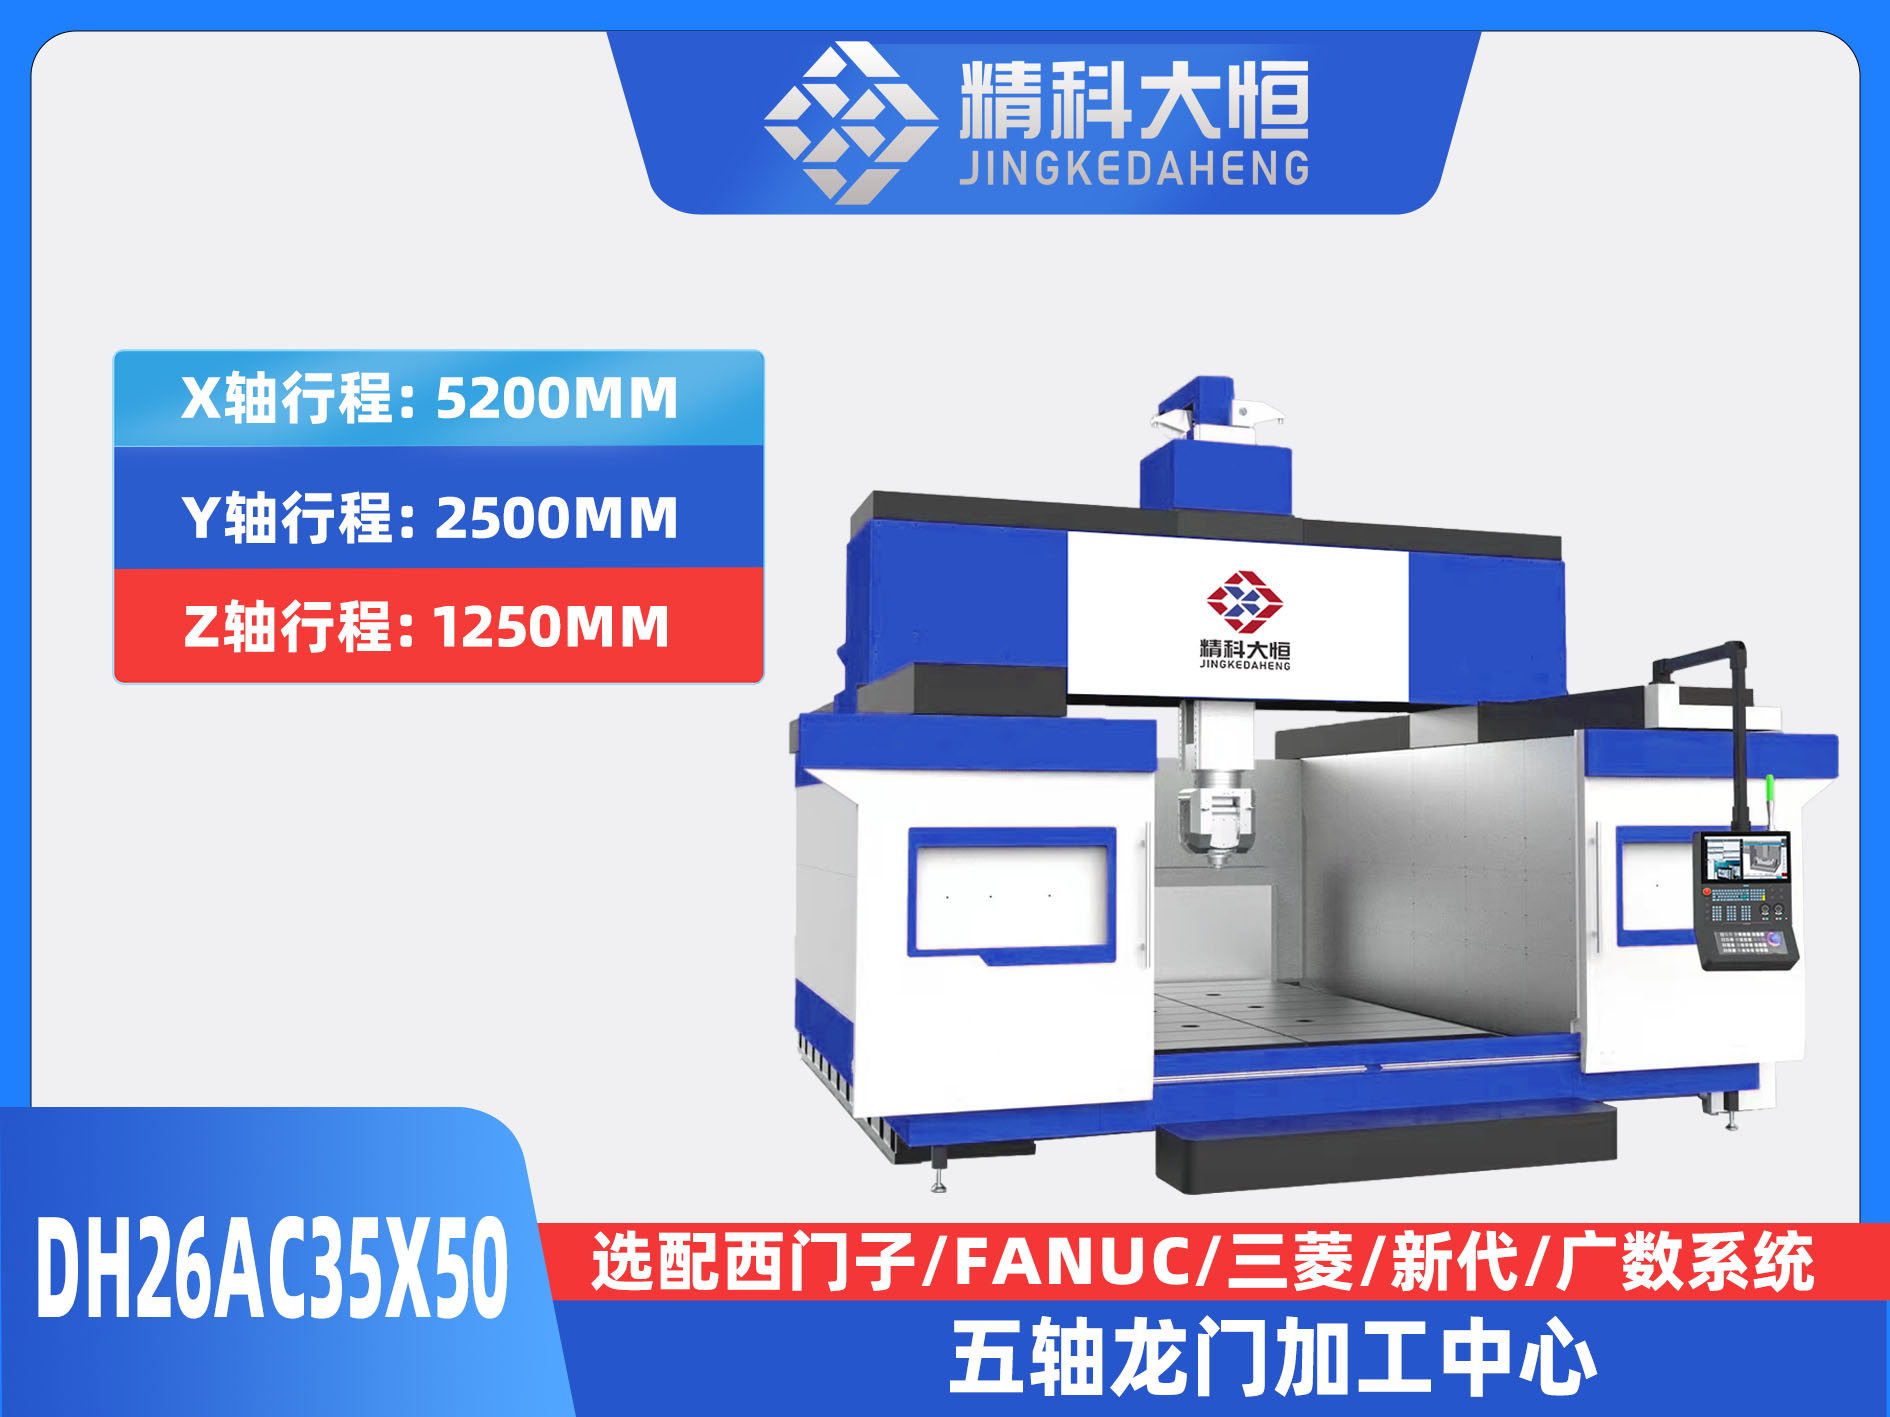
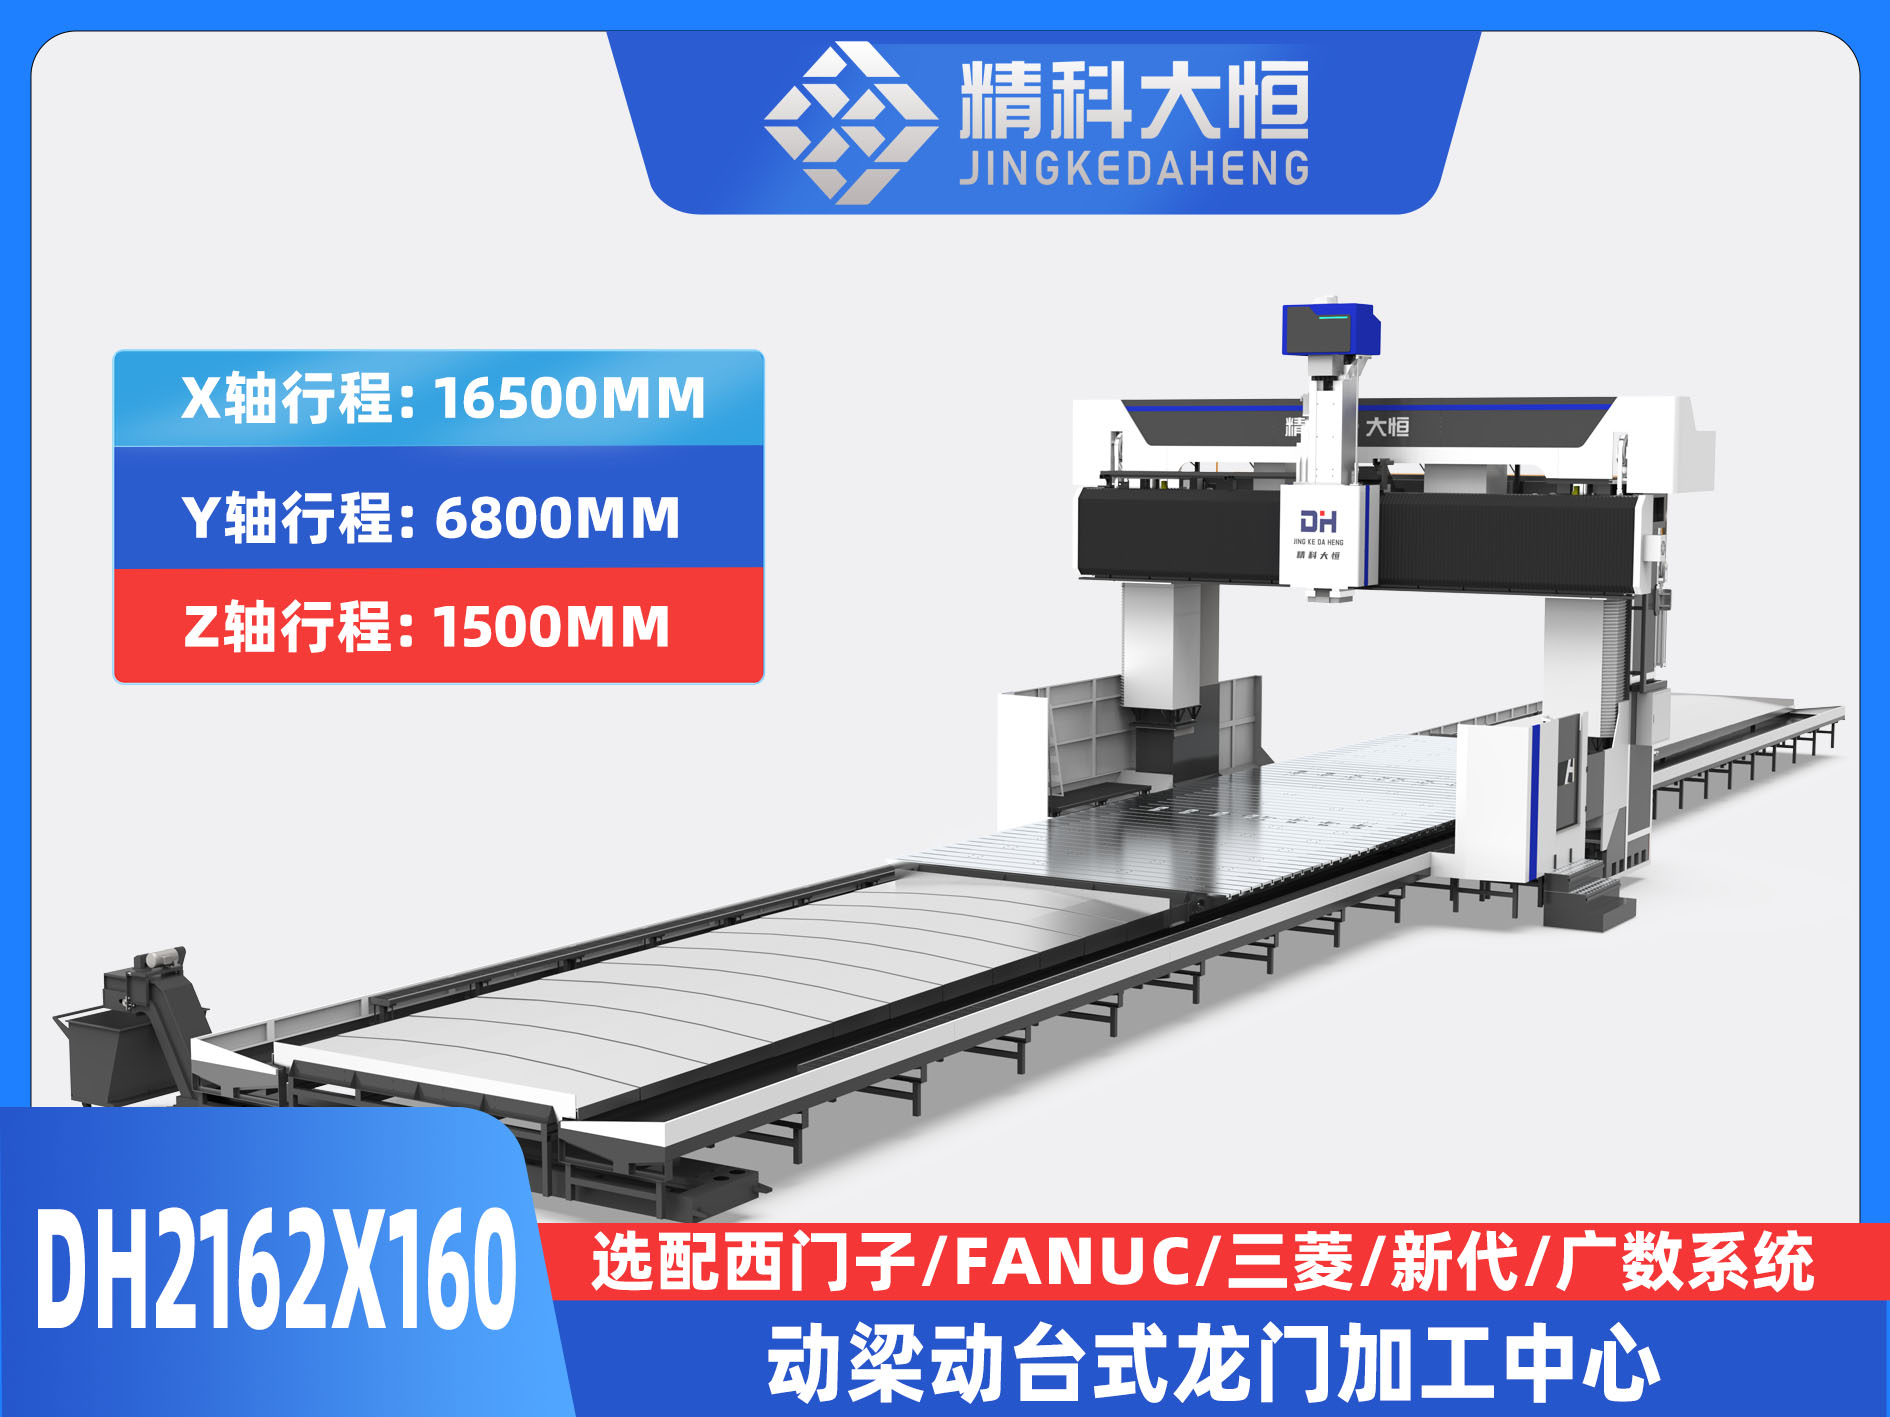
首先是整机结构与承载方案,这是风电底座加工的基础保障。风电底座单件重量普遍偏大,对工作台承载能力、床身整体刚性提出很高要求。床身、立柱、横梁、滑枕等核心铸件,优先选用高强度铸铁材质,铸件成型之后,需要经过粗加工、多次自然时效搭配振动时效处理,充分释放铸件内部应力,降低机床在长期重载切削过程中发生形变的概率。在行程选型阶段,除了工件本身长宽高尺寸,还要预留工装夹具、吊装避让的空间,避免加工时发生干涉。如果工件偏重、加工行程较长,动柱式数控龙门铣床会更加合适,工作台固定不动,依靠立柱移动完成进给,能够有效减少重载移动带来的偏载问题,加工稳定性更好。精科大恒深耕重型数控龙门铣床研发制造,针对风电底座这类大件加工场景,会提前结合工件重量、外形尺寸、切削工况做结构仿真优化,调整铸件加强筋布局,强化受力薄弱位置,同时按照客户需求定制数控龙门铣床的工作台承重,从设备源头降低切削震动风险,适配风电行业连续生产的节奏。
其次是主轴单元与齿轮箱配置,兼顾大余量开粗和精密精加工。风电底座粗加工阶段,需要去除大量毛坯余量,切削负荷高,对低速扭矩需求强,单纯直连主轴很难满足持续重载开粗的工况,优先选用搭载两段齿轮箱的机械主轴,低速扭矩充沛,在厚板铣削、镗孔、深孔钻削作业时,不容易闷刀、震刀。进入精加工环节,法兰平面度、螺栓孔位置度、工件表面粗糙度都有严格标准,主轴恒温冷却系统是必不可少的配置,持续控制主轴温升,减少热变形带来的精度偏移。滑枕优先选择大截面方滑枕,在悬伸加工底座侧面、深腔位置时,抗振性能更强,有效降低振纹,保证加工面质量。精科大恒可根据客户加工材质,为数控龙门铣床搭配合适的齿轮箱主轴方案,灵活匹配 Q345 钢板、铸钢、球墨铸铁等风电底座常用材料,平衡重载开粗效率和精加工精度。
进给传动与精度反馈配置,保障批量加工的一致性。风电订单大多是批量生产,对多件工件的加工一致性要求高。重载切削工况下,导轨优先选用重载滚柱导轨,承载能力强,抗偏载表现优于普通滚珠导轨;丝杠选用大直径预拉伸精密丝杠,降低丝杠受热伸长带来的加工误差。长行程数控龙门铣床,推荐配置 Y 轴双驱同步方案,搭配光栅尺实现全闭环反馈,实时采集位置信号、补偿定位偏差,长时间连续加工之后,孔距、法兰平面度依旧可以保持稳定。很多初次采购风电加工设备的厂家容易忽略这一点:半闭环方案缺少光栅尺反馈,在持续重载切削下,精度漂移会更加明显,批量加工的报废风险随之升高。
然后是工艺配套功能,实现一次装夹完成多面加工。风电底座加工面分散、孔位数量多,如果频繁吊装翻转工件,不仅费时费力,还容易磕碰基准面,造成定位误差。优先选配全自动直角铣头,搭配大容量刀库,把铣、镗、钻、攻丝等工序集中在一台数控龙门铣床上完成,一次装夹即可处理多个加工面,减少装夹次数,节约吊装工时,降低基准跑偏的风险。厚板开粗过程中铁屑产生量大,排屑系统需要重点规划,建议选配螺旋排屑器加油水分离装置,及时把铁屑输送出加工区域,避免堆积的高温铁屑划伤导轨、工作台面,也可以减少切削液污染。自动润滑系统要稳定可靠,工厂 24 小时不间断轮班生产时,持续为导轨、丝杠供给润滑油,减少运动副磨损,延长机床使用寿命。
控制系统方面,优先选择运行稳定的主流数控系统,西门子、发那科都是行业常用选择,程序运算稳定,支持复杂宏程序、同步控制功能,适配直角铣头、双通道等拓展配件。在前期方案对接阶段,精科大恒的技术人员会结合客户完整工艺路线,确认数控龙门铣床的系统功能权限,清晰区分标配项目和选配项目,避免后期想要增加加工功能,却因为系统权限不足无法升级。
除了机床本身配置,地基、防护方案和售后配套同样不能忽视。使用重型数控龙门铣床加工风电底座,机床自重加上工件重量很大,地基需要单独做承重加固处理,厂家可以提供专业地基参考图纸,指导客户施工。钣金防护建议选用加厚板材,抵御高温铁屑冲击,延长防护使用寿命。风电行业订单连续性强,设备大多是两班倒、三班倒持续运行,售后响应速度、备件储备、上门维保能力直接影响产能。一旦设备故障,快速的维保服务可以缩短停机时间,减少产线停线带来的损失。
总而言之,风电底座加工属于典型的重载大件精密加工,选型逻辑需要循序渐进:优先保障整机刚性与承载能力,再满足主轴低速切削扭矩需求,依靠全闭环、直角铣头实现工序集中,再搭配稳定的冷却、排屑、润滑配套组件。采购数控龙门铣床的时候,不要只对比行程和报价,一定要结合工件重量、最大切削余量、公差要求、年产量来定制配置方案。如果有风电底座、机舱底座这类大件加工的设备选型需求,可以和精科大恒技术团队沟通,提供工件图纸和工艺要求,给到针对性的数控龙门铣床配置方案与报价参考。
服务热线


管理员
该内容暂无评论