全国咨询热线:400-018-6388
24小时咨询热线:152-2678-7283
咨询热线
400-018-6388船舶制造是重型装备加工领域对机床要求较高的行业之一。一艘10万吨级散货船,其低速柴油机机座长度可超过15米、自重逾千吨;
螺旋桨直径超10米、重量达数十吨;甲板分段、舵系基座、推进器框架等结构件,单件重量通常在10-50吨区间。
这些工件不仅尺寸大、重量高,多数还需承受海洋盐雾腐蚀与交变载荷,对加工精度、机床刚性及长期稳定性提出了较高的要求。
河北大恒重型机械深耕重型数控龙门铣床研发制造,结合船舶行业实际加工工况,
从结构选型、核心配置到分场景方案,梳理一套完整的船舶大件加工设备选型思路。
船舶大型结构件的加工难点
船舶大件与通用机械零件相比,有几个显著不同的加工特征。
工件重量大、吊装翻转困难。 船用柴油机机座、舵系基座、推进器框架等部件,单件重量动辄数十吨。
传统加工方式下,工件每翻一次面就需要动用大型行车,重新找正装夹,不仅耗时,还存在吊装安全隐患。一旦发生磕碰,高价值铸件可能直接报废。
加工面多、精度要求严。 船用基座类工件的平面度公差通常要求控制在每米1毫米以内,整体平面精度在3毫米以内,
基座面与中心法线的垂直度偏差不超过2.5毫米。螺旋桨加工对桨毂锥孔与叶面型线的位置精度要求更高,
柴油机机座的轴承孔同轴度、端面垂直度同样严格。这些精度要求需要在一次装夹中尽量完成,多次装夹带来的累积误差很难通过后续修正弥补。
工件材质难切削。 船用大型零部件多采用40CrNiMoA合金钢、双相不锈钢、球墨铸铁等高强度材质,
切削力大、刀具磨损快。大余量开粗阶段,如果机床刚性不足,容易产生震纹,影响后续精加工的表面质量。
分段建造精度累积。 现代船舶采用分段建造模式,分段合拢时的精度控制直接决定船体质量。
百米级尺寸、万吨级载荷的分段,拼接精度要求达到毫米级。
船体分段构件在合拢前需要进行端面铣削、坡口加工和精度校准,对加工设备的行程和定位精度有较高要求。
结构选型:定梁龙门与动柱龙门的分工
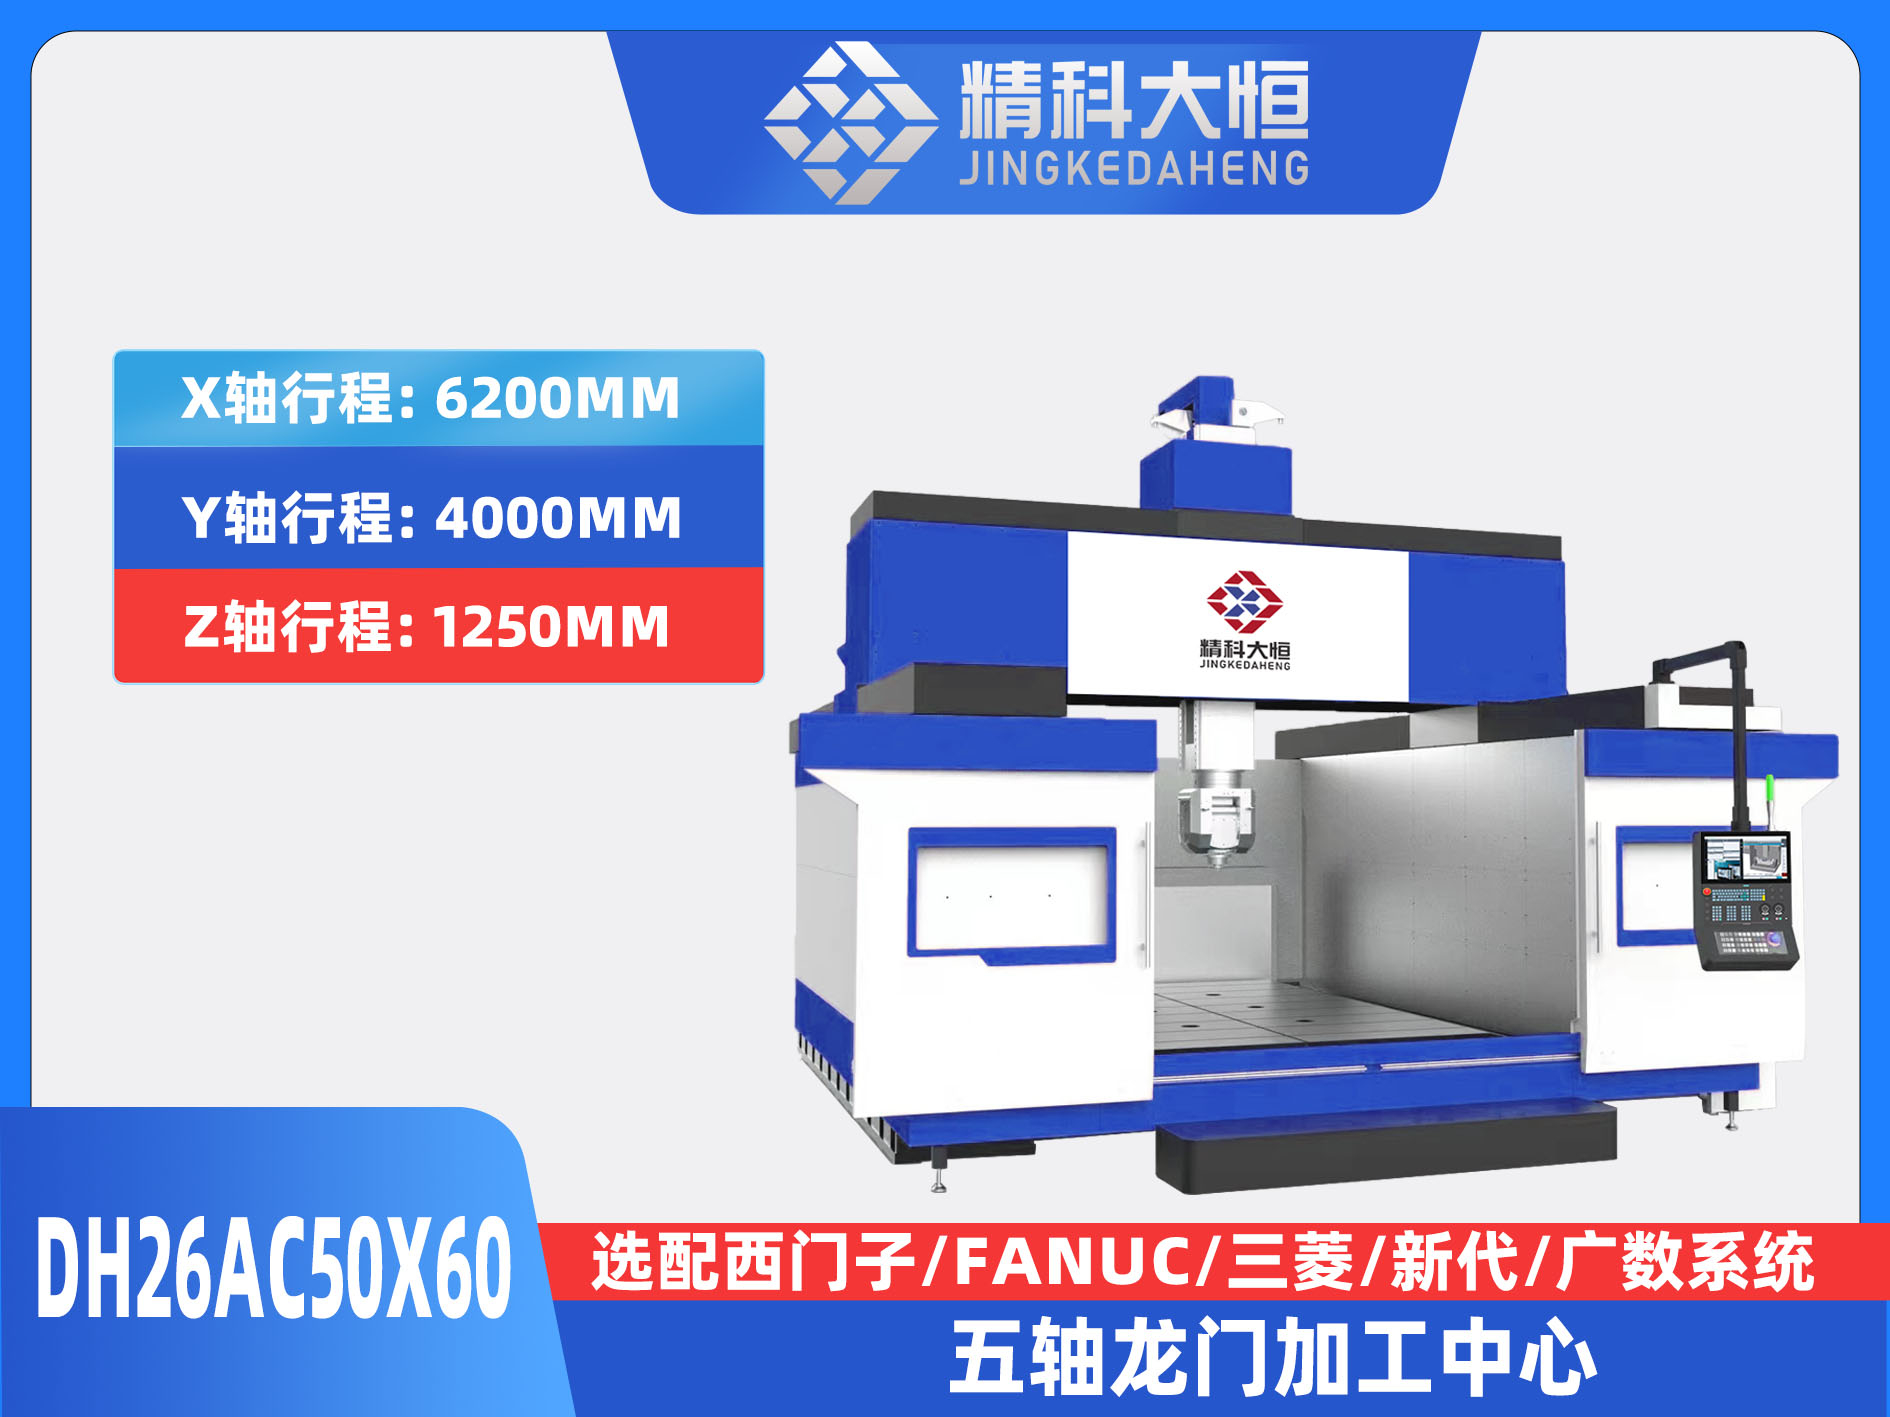
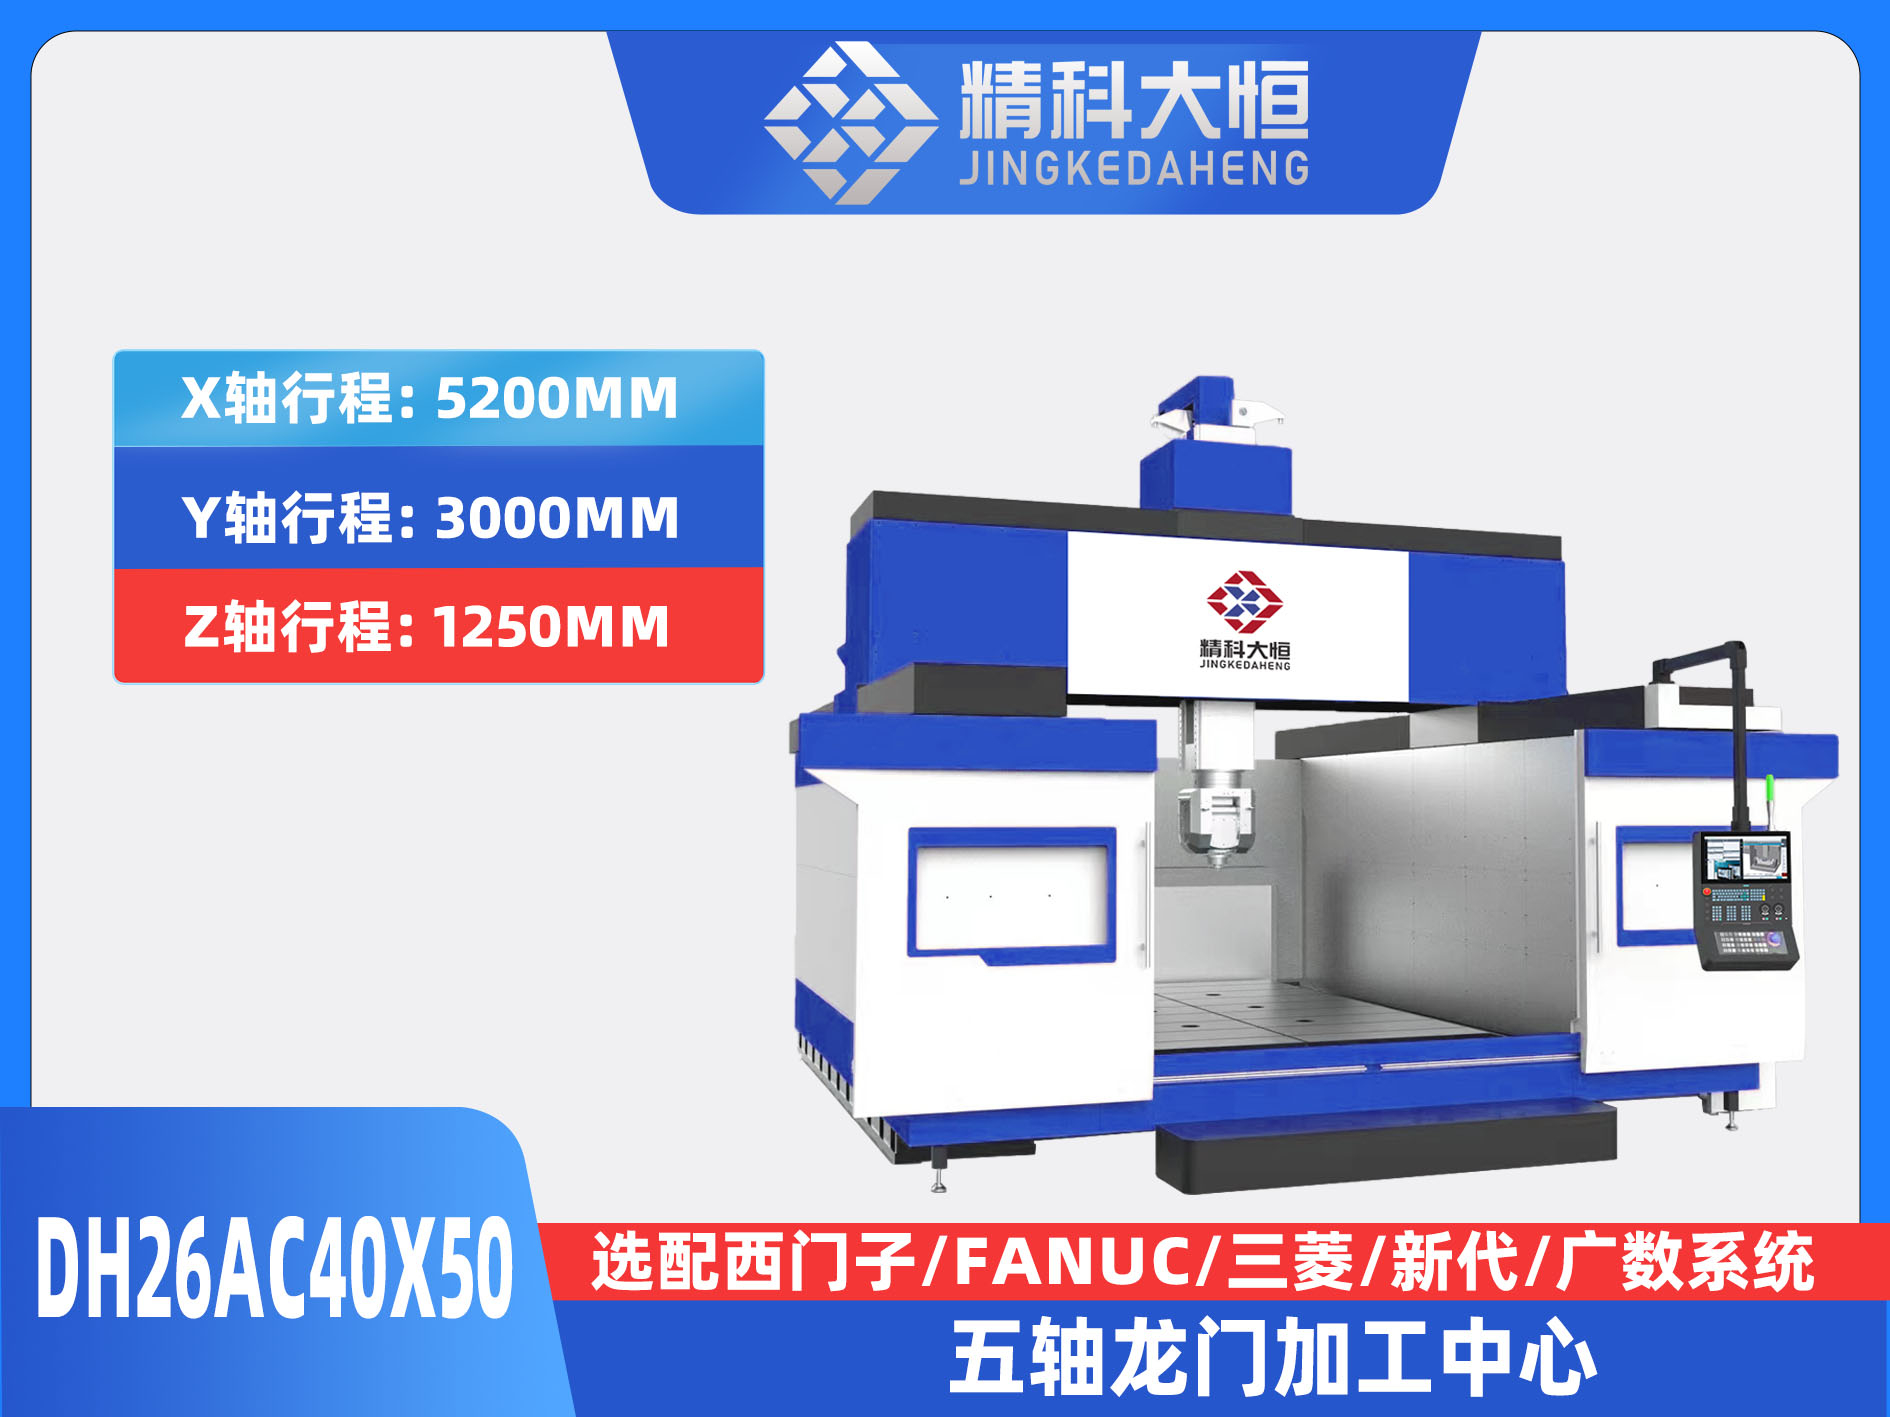
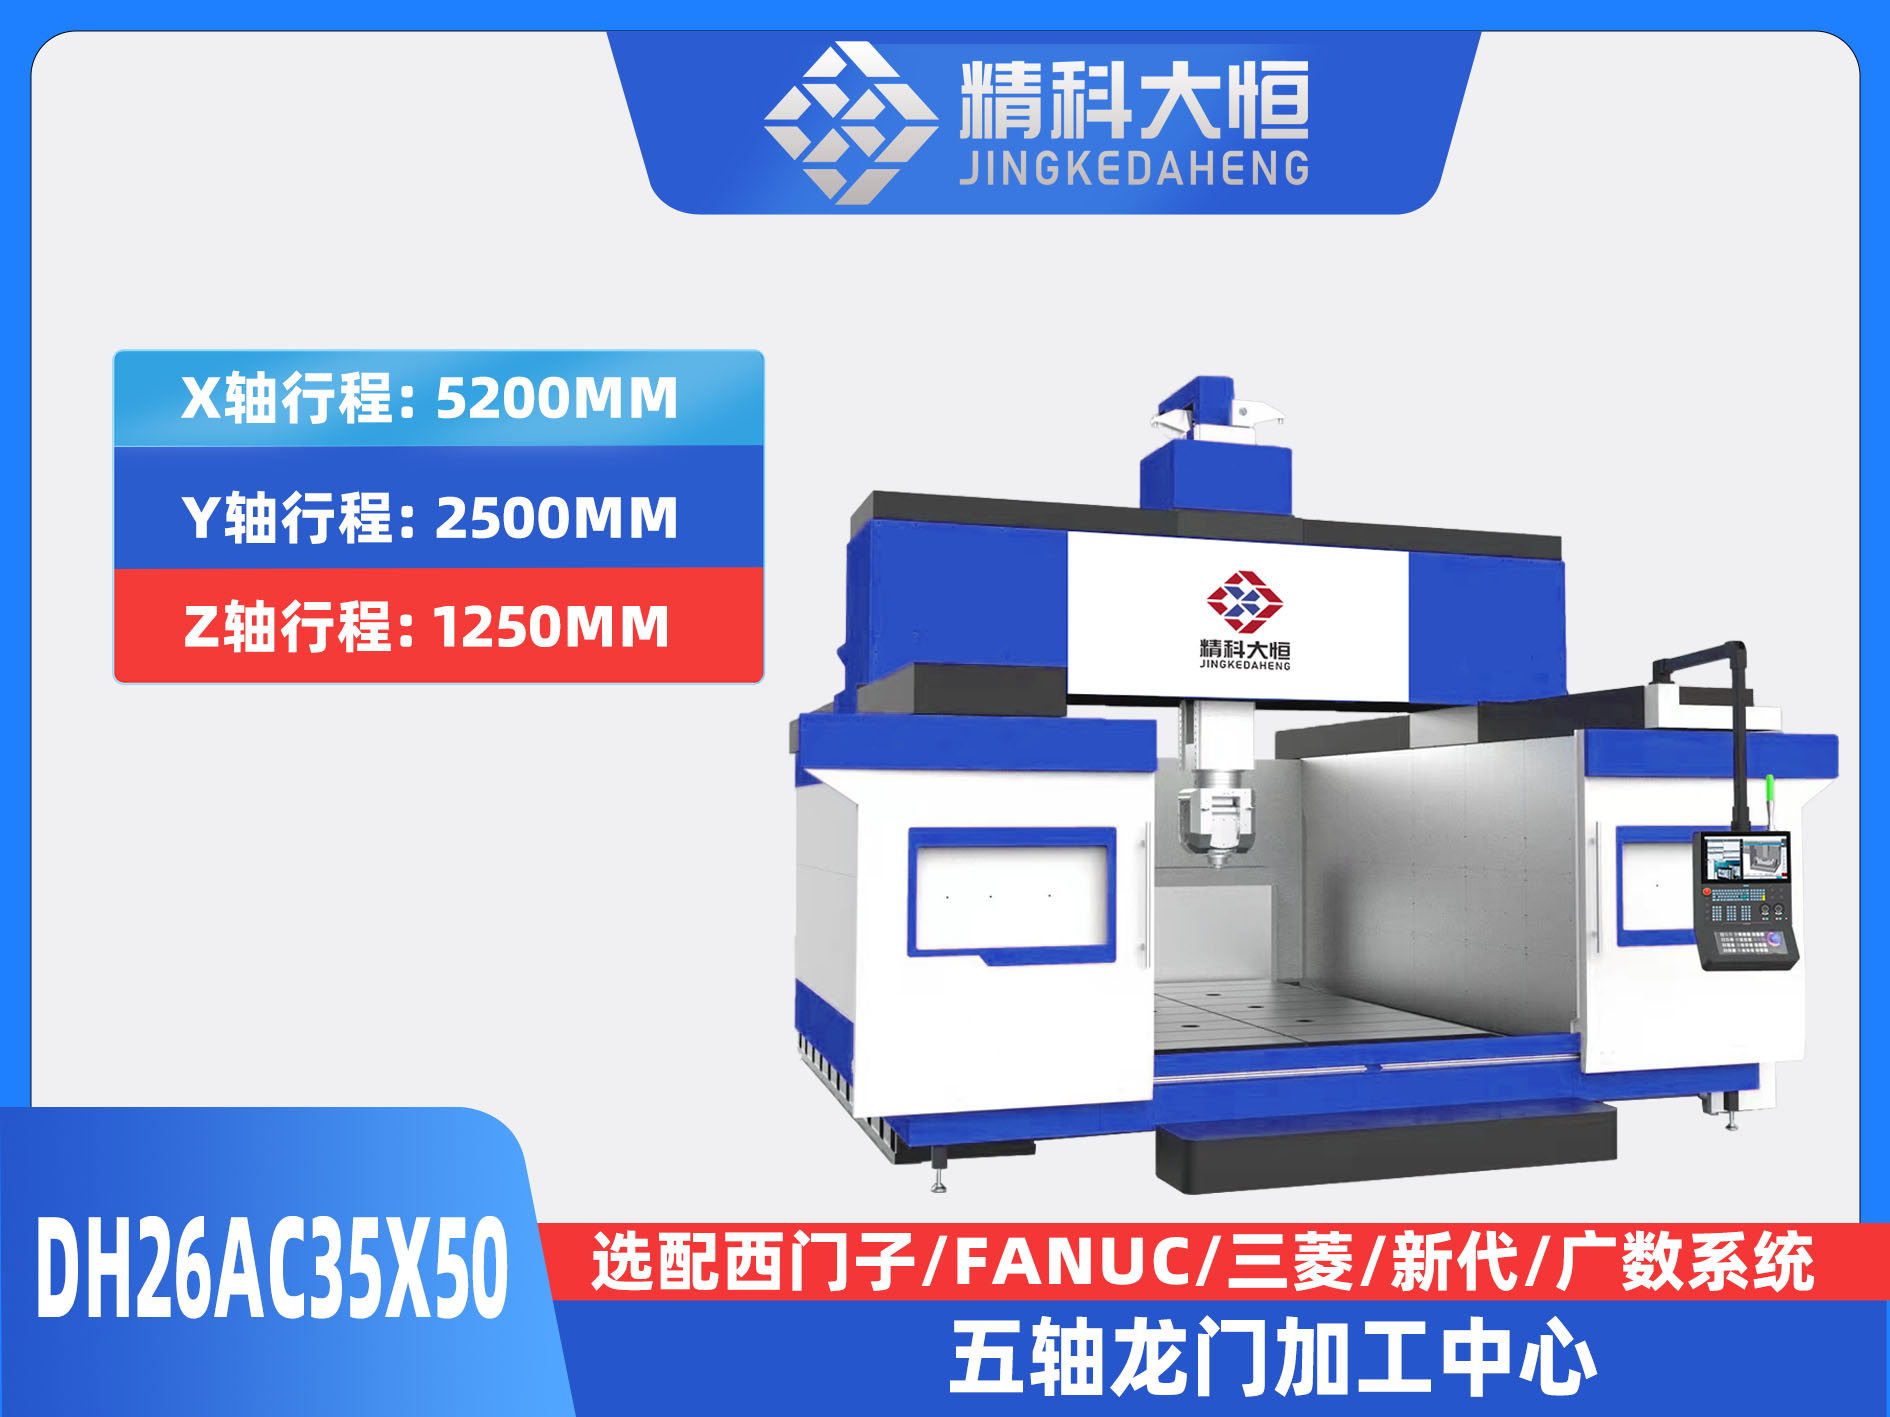
针对船舶行业不同工件的加工需求,大恒中大型数控龙门铣床包含定梁和动柱两大类结构,分别适配不同的加工场景。
定梁数控龙门铣床:船用基座、机架类批量加工
定梁龙门横梁固定、工作台移动,床身、立柱、横梁采用整体铸造结构,经过两次回火消除内应力,
整机刚性在龙门结构中表现良好。工作台承载可达10-35吨,行程覆盖3000-8000mm,
适合船用柴油机机架、舵系基座、推进器安装座等固定尺寸重型工件的批量加工。
定梁结构在重载开粗工况下的优势较为明显:横梁固定不动,滑枕沿横梁横向进给,
切削力传递路径较短,大余量铣削时不易产生震动。对于需要长期两班倒生产的船舶配套企业,
定梁龙门的故障率低、维护简单,是兼顾效率和可靠性的选择。
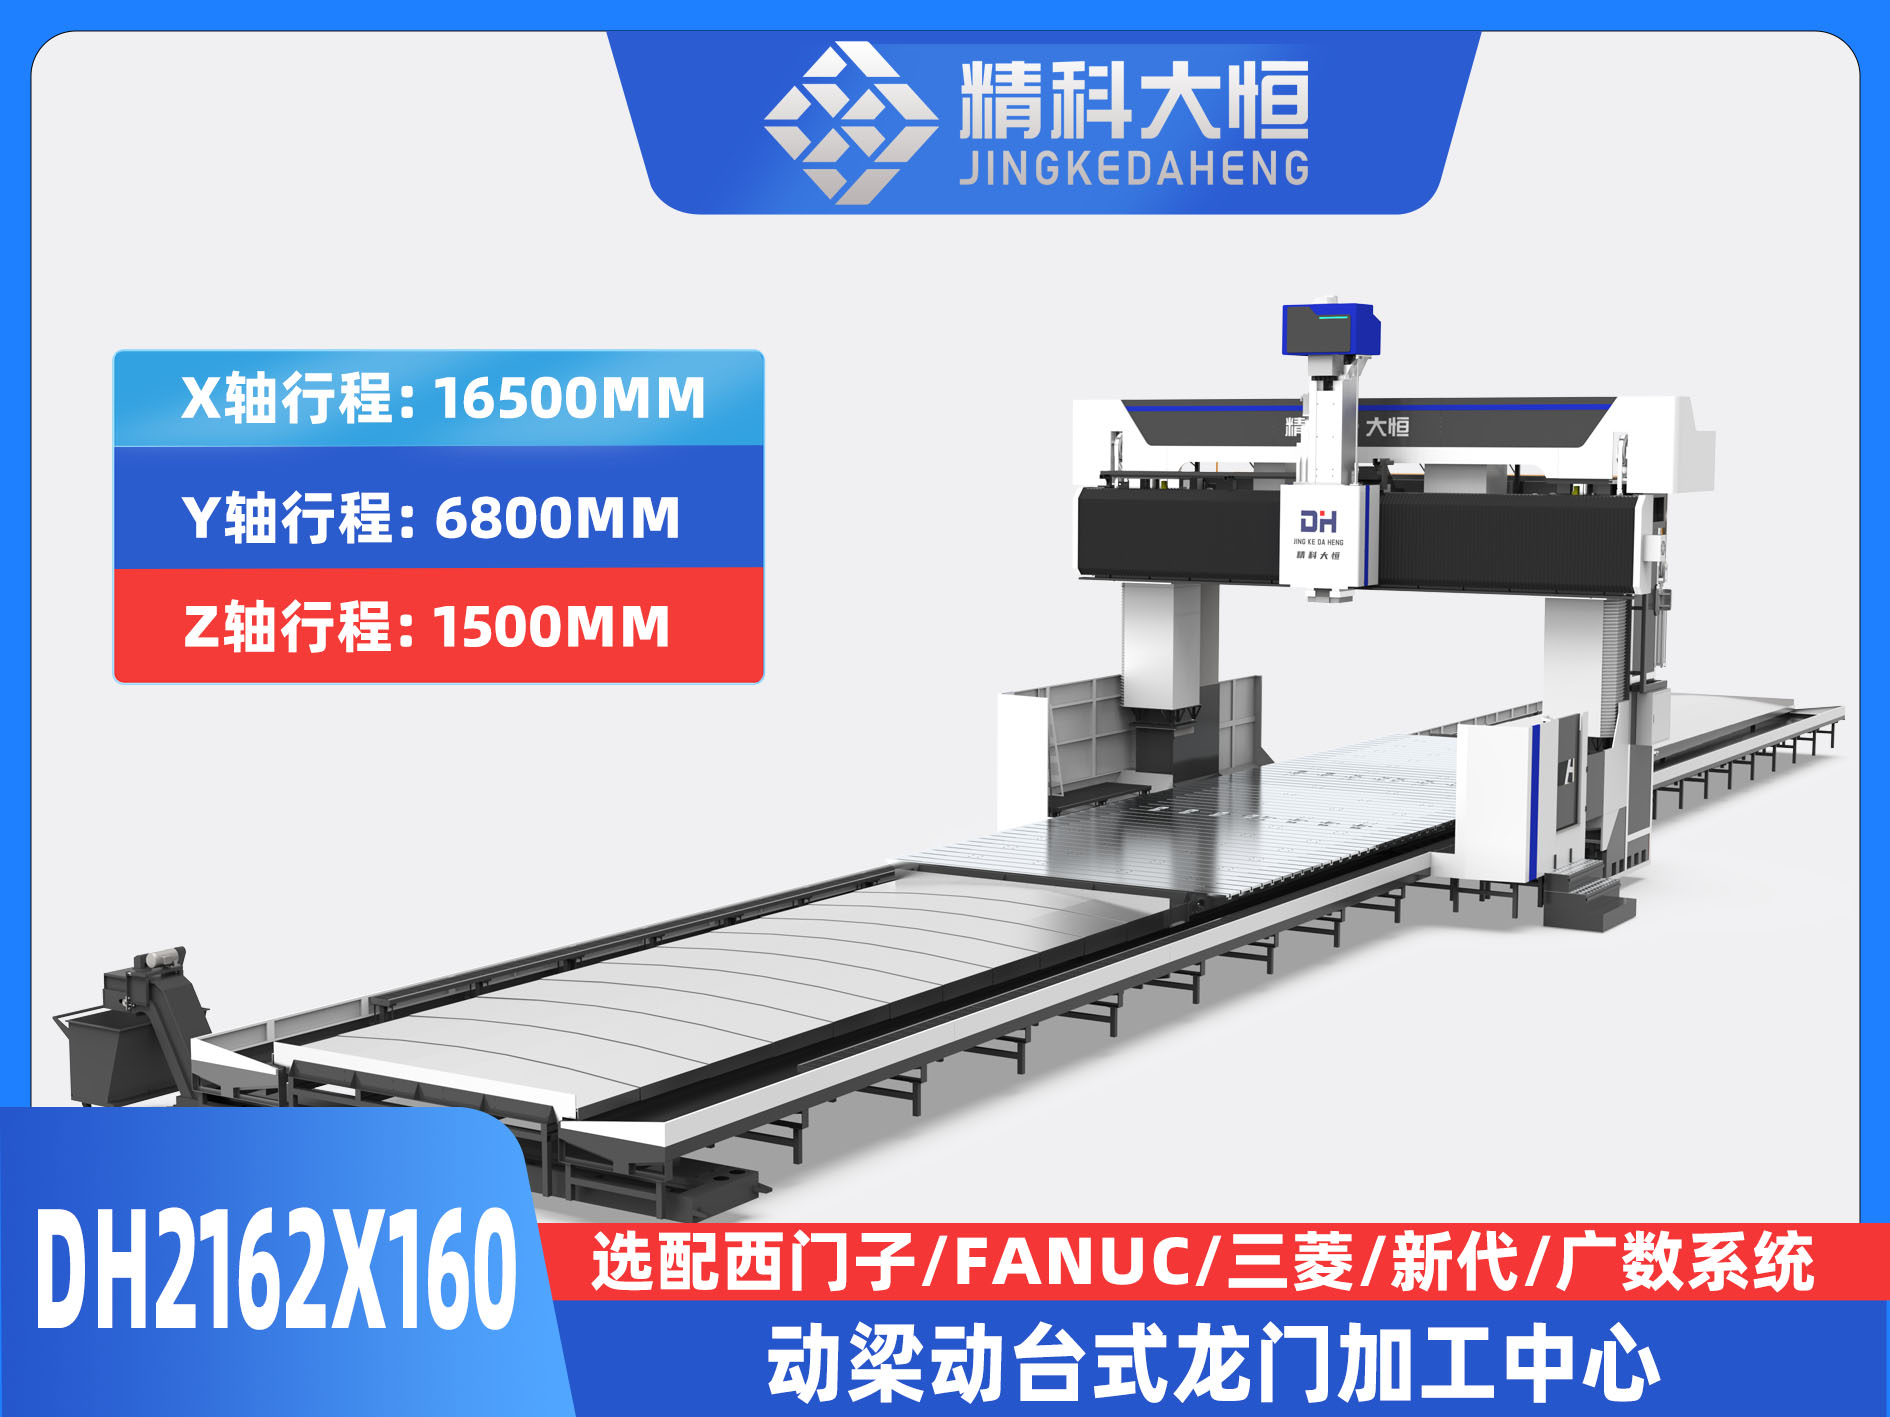
动柱数控龙门铣床:超长分段构件、大型框架加工
动柱龙门的立柱整体沿床身纵向移动,工作台固定铺设于地基之上,可加工6米以上的超长板材和船舶分段构件,
适合超长单件定制加工。X轴行程可定制8-12米及以上,配合齿轮齿条双驱结构,
长行程定位精度分布均匀,不存在细长丝杠自重下垂和热伸长累积的问题。
对于船舶甲板分段端面铣削、舱壁框架加工、超长焊接结构件的平面和孔系加工,
动柱龙门能够在一次装夹中完成全部工序,避免分段加工带来的接刀误差和重复定位偏差。
动柱结构的另一个优势是工件不需要随工作台移动,对于数十吨重的船舶大件,减少了工作台往复运动的惯性影响,装夹稳定性更好。
核心硬件配置的针对性设计
船舶大件的加工对机床各核心部件提出了差异化要求。大恒针对船舶行业工况的配置逻辑,围绕“刚性优先、精度保障、长期稳定”三个原则展开。
铸件与时效处理。 床身、立柱、横梁、滑枕等核心大件采用HT300高强度铸铁,树脂砂造型,
箱体式结构配合对称式加强筋布局,兼顾刚性和抗弯减震性能。毛坯经热时效处理后,粗加工完毕再进行二次回火,
消除加工残余应力,有助于机床在长期重载切削中保持结构稳定。
导轨配置。 X轴采用重载矩形硬轨,导轨宽度不低于300mm,接触面宽大,分散超大工件的压力,抗颠覆和抗弯曲能力强;
Y、Z轴选用重载滚柱直线导轨,兼顾重载刚性与高速进给平稳性。对于4米以上横梁跨距的机型,采用双侧双驱同步驱动,
搭配两端光栅尺全闭环反馈,减少横梁扭转偏差,有助于保障船舶基座两端孔距精度一致。
主轴与滑枕。 主轴采用交流伺服电机驱动,输出端与两段式高低档齿轮变速箱直联,低速档实现扭矩放大,胜任铸钢件大余量开粗;
高速档直联运行,完成精加工工序。Z轴滑枕标配加厚实心方滑枕,四面环抱式导轨支撑,受力对称均匀,侧向铣削和深腔加工时不易产生震纹。
润滑与排屑。 船舶加工车间铁屑量大、粉尘多,标配递进式自动集中润滑系统,定时定量向导轨、丝杠各润滑点供油,缺油自动报警。
切削液系统采用大流量喷淋配置,配合链式排屑机适配铸铁碎屑的连续排出,减少人工清理频次。
分场景加工方案
场景一:船用柴油机机座、机架加工
机座类工件的特点是长宽比大、孔系密集、轴承孔同轴度要求高。推荐采用定梁数控龙门铣床,X轴行程覆盖工件全长,工作台承载按工件重量预留30%余量。
配置直角铣头后,可在一次装夹中完成机座顶面、侧面和端面的铣削与镗孔,避免多次翻身装夹带来的同轴度偏差。
对于轴承孔系的加工,可搭配数控平旋盘或专用镗孔附件头,在龙门一次装夹中完成多组孔的镗削。
场景二:舵系基座、推进器安装座加工
舵系基座的结构特点是法兰面大、安装孔分布半径大、端面与轴孔的垂直度要求严格。
推荐定梁龙门配置450mm以上大方滑枕,配合万向铣头实现五面加工。基座装夹后先铣削安装基准面,
再以基准面为参照镗削轴孔,保证端面与轴孔的垂直度。对于直径较大的基座,Y轴跨距需预留足够的工装夹具空间,建议有效跨距比工件直径大500-800mm。
场景三:甲板分段、舱壁框架端面加工
这类超长工件的加工核心需求是一次装夹完成端面铣削和坡口加工。推荐动柱数控龙门铣床,X轴行程根据分段长度定制,通常8-12米。
工件固定于地面铺设的工作台或专用支撑平台上,龙门框架沿床身移动,完成分段端面的平面铣削和焊接坡口加工。
动柱结构减少了工件移动的惯性影响,适合数十吨级分段的加工。
场景四:船舶焊接结构件的平面与孔系加工
大型焊接结构件在焊接完成后存在一定的焊接变形,加工前需要先进行基准面找正。
推荐配置工件测头的定梁龙门,通过测头自动测量工件基准面,利用数控系统的坐标旋转功能建立加工坐标系,无需物理移动工件。
对于批量生产的焊接机架,测头序中测量功能可以在加工过程中实时检测关键尺寸,发现偏差自动补偿。
船舶行业机型采购要点
结合船舶大件的加工特点,采购选型时建议重点关注以下几点:
行程按工件实际轮廓预留。 不要将样本标注的三轴行程直接等同于可加工尺寸。
工件的装夹、压板、工装和两端避让余量都需要占用行程空间,建议工件长宽比三轴行程预留50-150mm余量。
承重按最大工件加30%余量配置。 船舶大件多数存在偏载放置的情况,
工作台额定承重要在最大工件重量基础上预留足够的安全余量,避免长期偏载造成工作台和床身的微量变形。
长行程优先选用齿轮齿条传动。 X轴行程超过6米后,丝杠传动的自重下垂和热伸长问题会明显加剧。
建议长行程机型优先采用齿轮齿条双驱结构,配合两端光栅全闭环,有助于保障全长定位精度的一致性。
关注主轴低速扭矩。 船用合金钢和铸钢的粗加工需要足够的低速扭矩输出。
齿轮变速箱主轴的扭矩储备比皮带主轴更充足,大余量开粗时不易闷刀,是船舶重载加工的合理选择。
河北大恒重型机械中大型数控龙门铣床系列覆盖定梁和动柱两大类结构,
可根据船舶工件的尺寸、重量、加工工序和生产批量定制工作台尺寸、主轴功率、刀库配置和附件铣头方案。
厂区存放有成品样机,支持携带船舶大件现场试切,技术工程师根据实际加工需求提供整套设备选型与工艺方案,欢迎船舶配套企业实地考察洽谈。
服务热线


管理员
该内容暂无评论