全国咨询热线:400-018-6388
24小时咨询热线:152-2678-7283
咨询热线
400-018-6388矿山机械机架属于厚板焊接 / 铸焊组合结构件,整体体积大、自重高,是矿山设备的核心承载部件。机架加工质量直接影响整套矿山装备运行稳定性,这类工件加工有不少难点,机床选型需要结合工件特性综合考量。
一、矿山机械机架主要加工难点
工件应力大,加工后易变形
机架多为厚钢板焊接成型,焊接过程会积累大量内应力。粗加工切削去除余量后,原有应力平衡被打破,容易出现工件翘曲、平面度变化,后续精加工尺寸难以稳定保持。部分铸件机架还存在铸造应力,放置环境温度变化也会放大变形问题。
余量不均匀,存在氧化皮、焊瘤
毛坯表面带有焊疤、氧化层、硬点,切削余量分布不一致。加工初期刀具需要断续切削,承受冲击载荷,容易出现崩刃磨损;重载切削状态下机床抗振能力不足时,会产生振纹,影响加工表面质量。
工件尺寸大、重量高,装夹难度大
矿山机架外形轮廓宽大,单件重量大,工件吊装、找正、固定耗时较长。装夹受力不合理会造成工件局部形变,同时对工作台承载能力提出较高要求,工作台承重不足会影响整机精度。
多面多位置孔系、端面加工要求高
机架包含多个安装基准面、连接通孔与沉孔,不同方向都有加工特征。多次翻转装夹会带来定位误差,基准转换容易造成孔位、平行度、垂直度超差。
持续重载切削,机床刚性考验严苛
粗加工阶段金属去除量大,持续切削会产生较大切削力。如果机床整机刚性不足,切削过程发生震颤,不仅加工面品质下降,还会加速主轴、导轨、丝杠等传动部件损耗。
二、配套机床选型要点
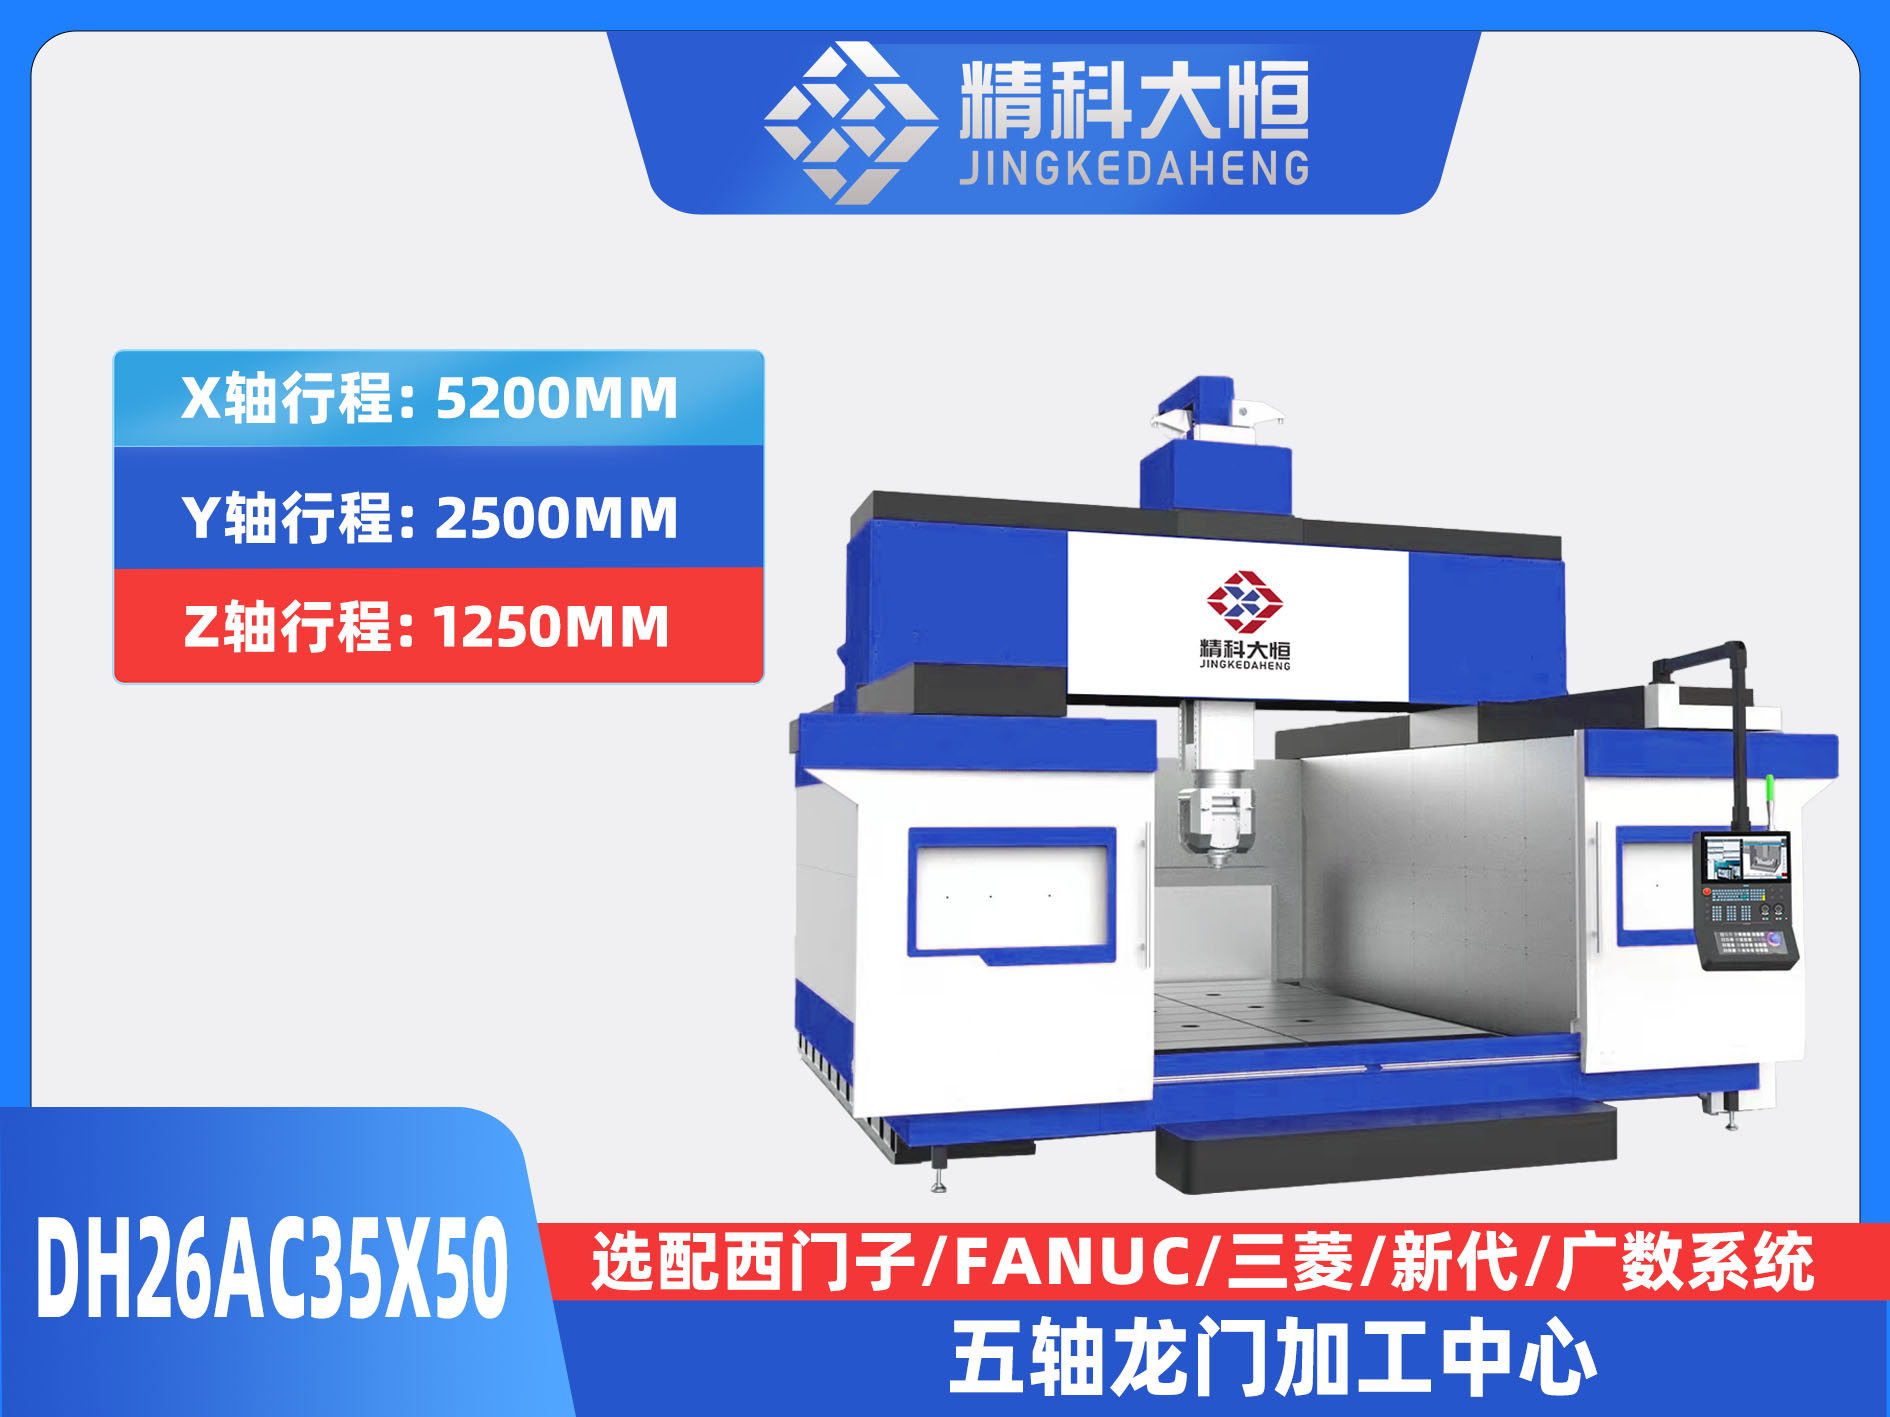
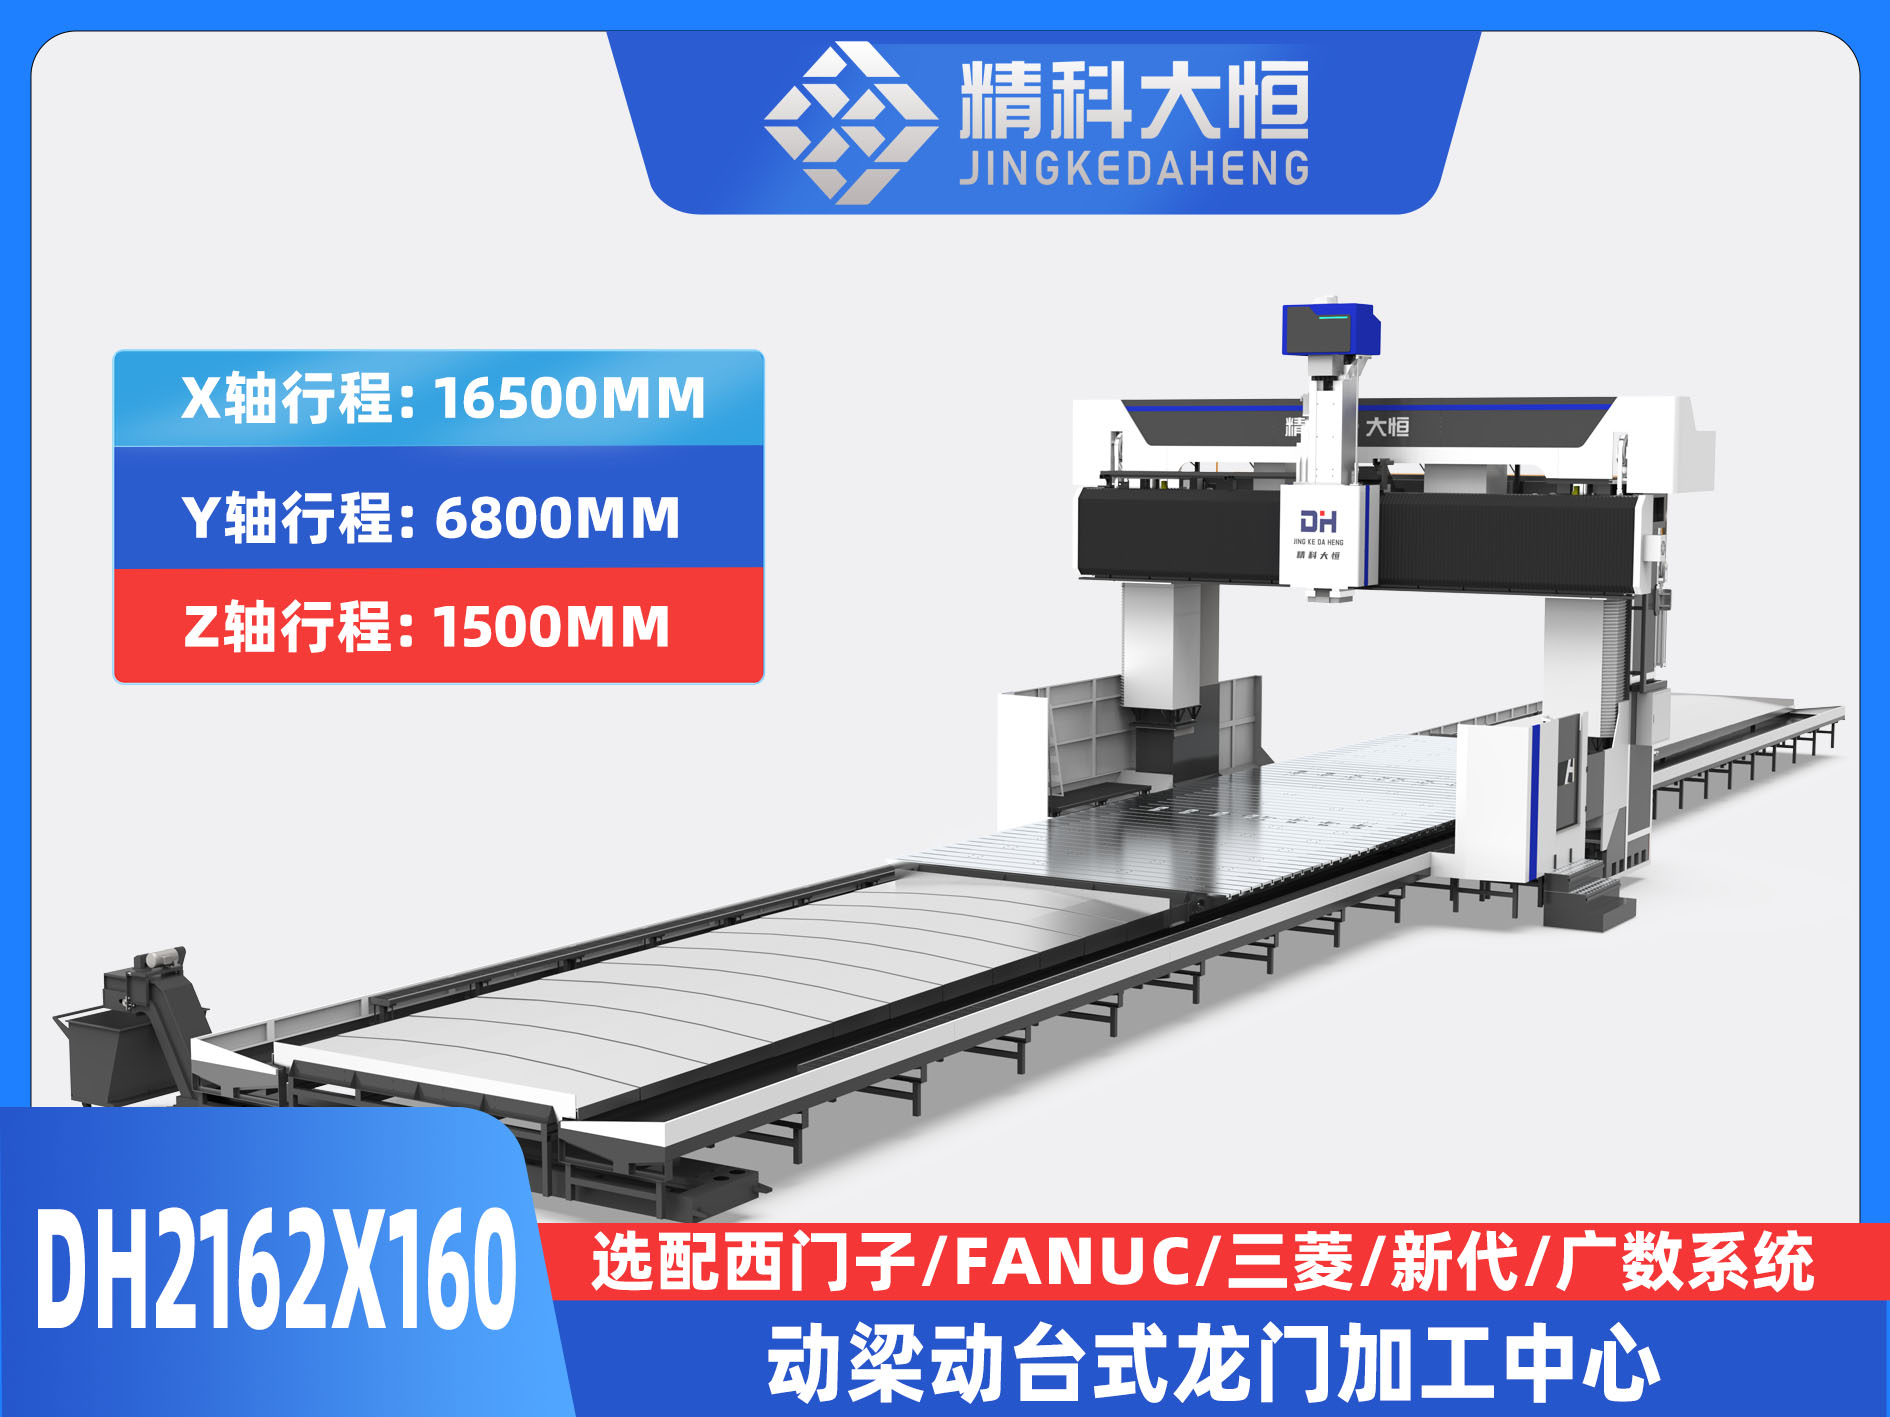
针对矿山机架这类重型结构件加工,数控龙门铣床是主流选择,选型重点关注下面几项:
工作台与整机承重能力
优先匹配工作台额定承载满足工件重量需求,工作台面尺寸要预留装夹空间,保障重型工件放置后台面不易发生形变,保证定位基准稳定。
机床整体刚性与床身铸件工艺
床身、立柱、横梁为核心承力铸件,铸件需要经过处理降低内应力,提升整机抗变形能力。厚壁箱体结构可以提升机床抗振性能,应对毛坯硬皮带来的断续切削冲击。
主轴输出能力
粗加工去除大量余量,需要充足扭矩输出,优先选择齿轮箱主轴,适合低速大扭矩切削工况;精加工阶段兼顾端面、孔系的精细加工,实现粗精一体加工。可按需选配侧铣头,完成侧面孔和端面加工,减少工件多次翻转装夹。
导轨结构配置
重载加工场景推荐硬轨结构,刚性强、承载能力突出,承受大切削力时稳定性更好,适配矿山机架大余量粗铣作业。
行程范围
三轴有效加工范围需要覆盖工件外形尺寸,不仅要看机床三轴行程参数,还要确认实际有效加工空间,避免工件、工装与机床部件干涉。
可选配置推荐
可根据加工需求选配中心出水,改善厚料钻孔工况下刀具冷却排屑;刀库按需选配,减少频繁换刀耗时;数控系统选择运行稳定的机型,保证长时间连续加工下定位可靠。
三、选型总结
矿山机架加工核心矛盾是大重量工件、不均匀毛坯余量、内应力变形。选型时优先保证机床承重、整机刚性与主轴扭矩,减少工件翻面次数,搭配合理的时效预处理工艺,降低加工变形风险,保障机架基准面与孔系尺寸精度稳定。
服务热线


管理员
该内容暂无评论