全国咨询热线:400-018-6388
24小时咨询热线:152-2678-7283
咨询热线
400-018-6388大件加工项目需求差异大,10 米属于长行程重型龙门机型,定制不能盲目堆砌配置。合理的配置规划,要先以工件加工需求为核心,再匹配结构、传动、控制、辅机、验收方案,兼顾当下加工和后续产能拓展,控制投入成本。很多客户初次定制长行程龙门容易踩坑,选择有成熟大件定制经验的厂家,能够大幅降低方案试错成本。
一、第一步:梳理工件基础参数,定整机框架
定制的起点,是把加工工件信息梳理清楚,这决定机床基础规格。
工件外形尺寸、最大加工长度宽度高度,确定三轴行程,预留合理余量,避免工件装夹干涉;
工件单重、集中载荷,确定工作台规格、台面 T 型槽布局、工作台额定承重;
加工类型:侧重粗开粗、半精还是精加工,判断机床刚性、切削功率需求;
加工材质:碳钢、合金钢、铸钢、铝合金、模具钢等,材质不同,主轴、齿轮箱选型方向不一样;
加工工艺:是否需要侧面、斜面、多孔加工,要不要搭配铣头、第四轴等分度方案。
精科大恒在承接 10 米龙门定制订单时,会安排工艺工程师一对一对接,先核对工件图纸、梳理加工工序,结合客户长期订单结构输出配置方案,不会一味推荐高配抬高预算,也不会为压缩成本删减铸件、传动等关键刚性配置,方案适配风电模具、工程机械机架、矿山设备大件、新能源铺丝模具等多种大件加工场景。
二、机身结构规划:定梁 / 动梁选型
10 米长行程龙门,主流分为定梁龙门、动梁龙门两种结构:
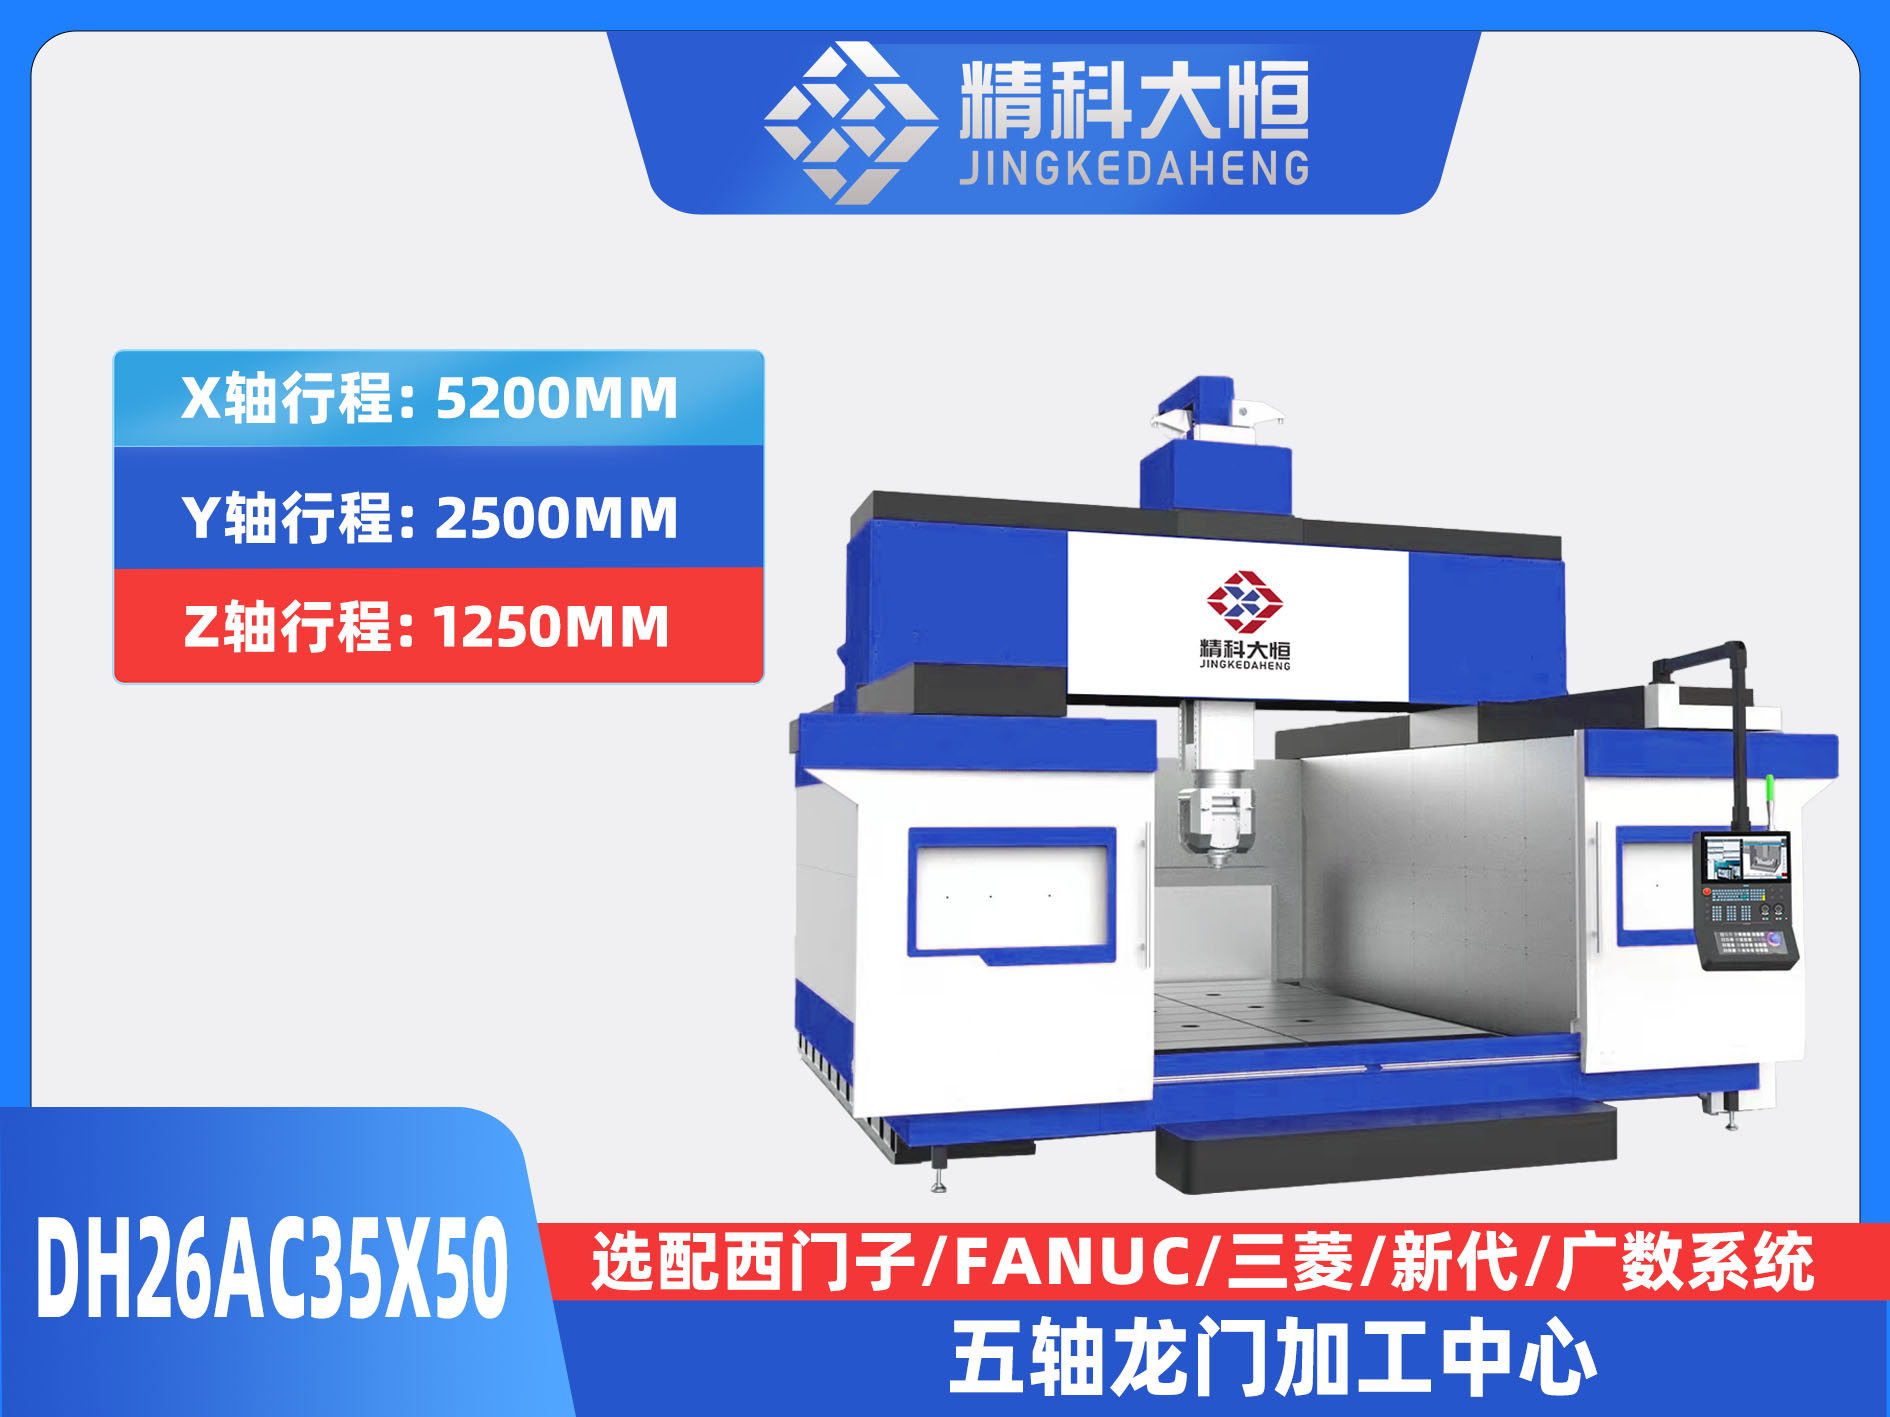
定梁龙门:横梁固定,工作台移动,结构稳定,适合偏重切削、对长期精度稳定性要求高的工件,维护简单,是大件精加工、常规重切削常用方案;
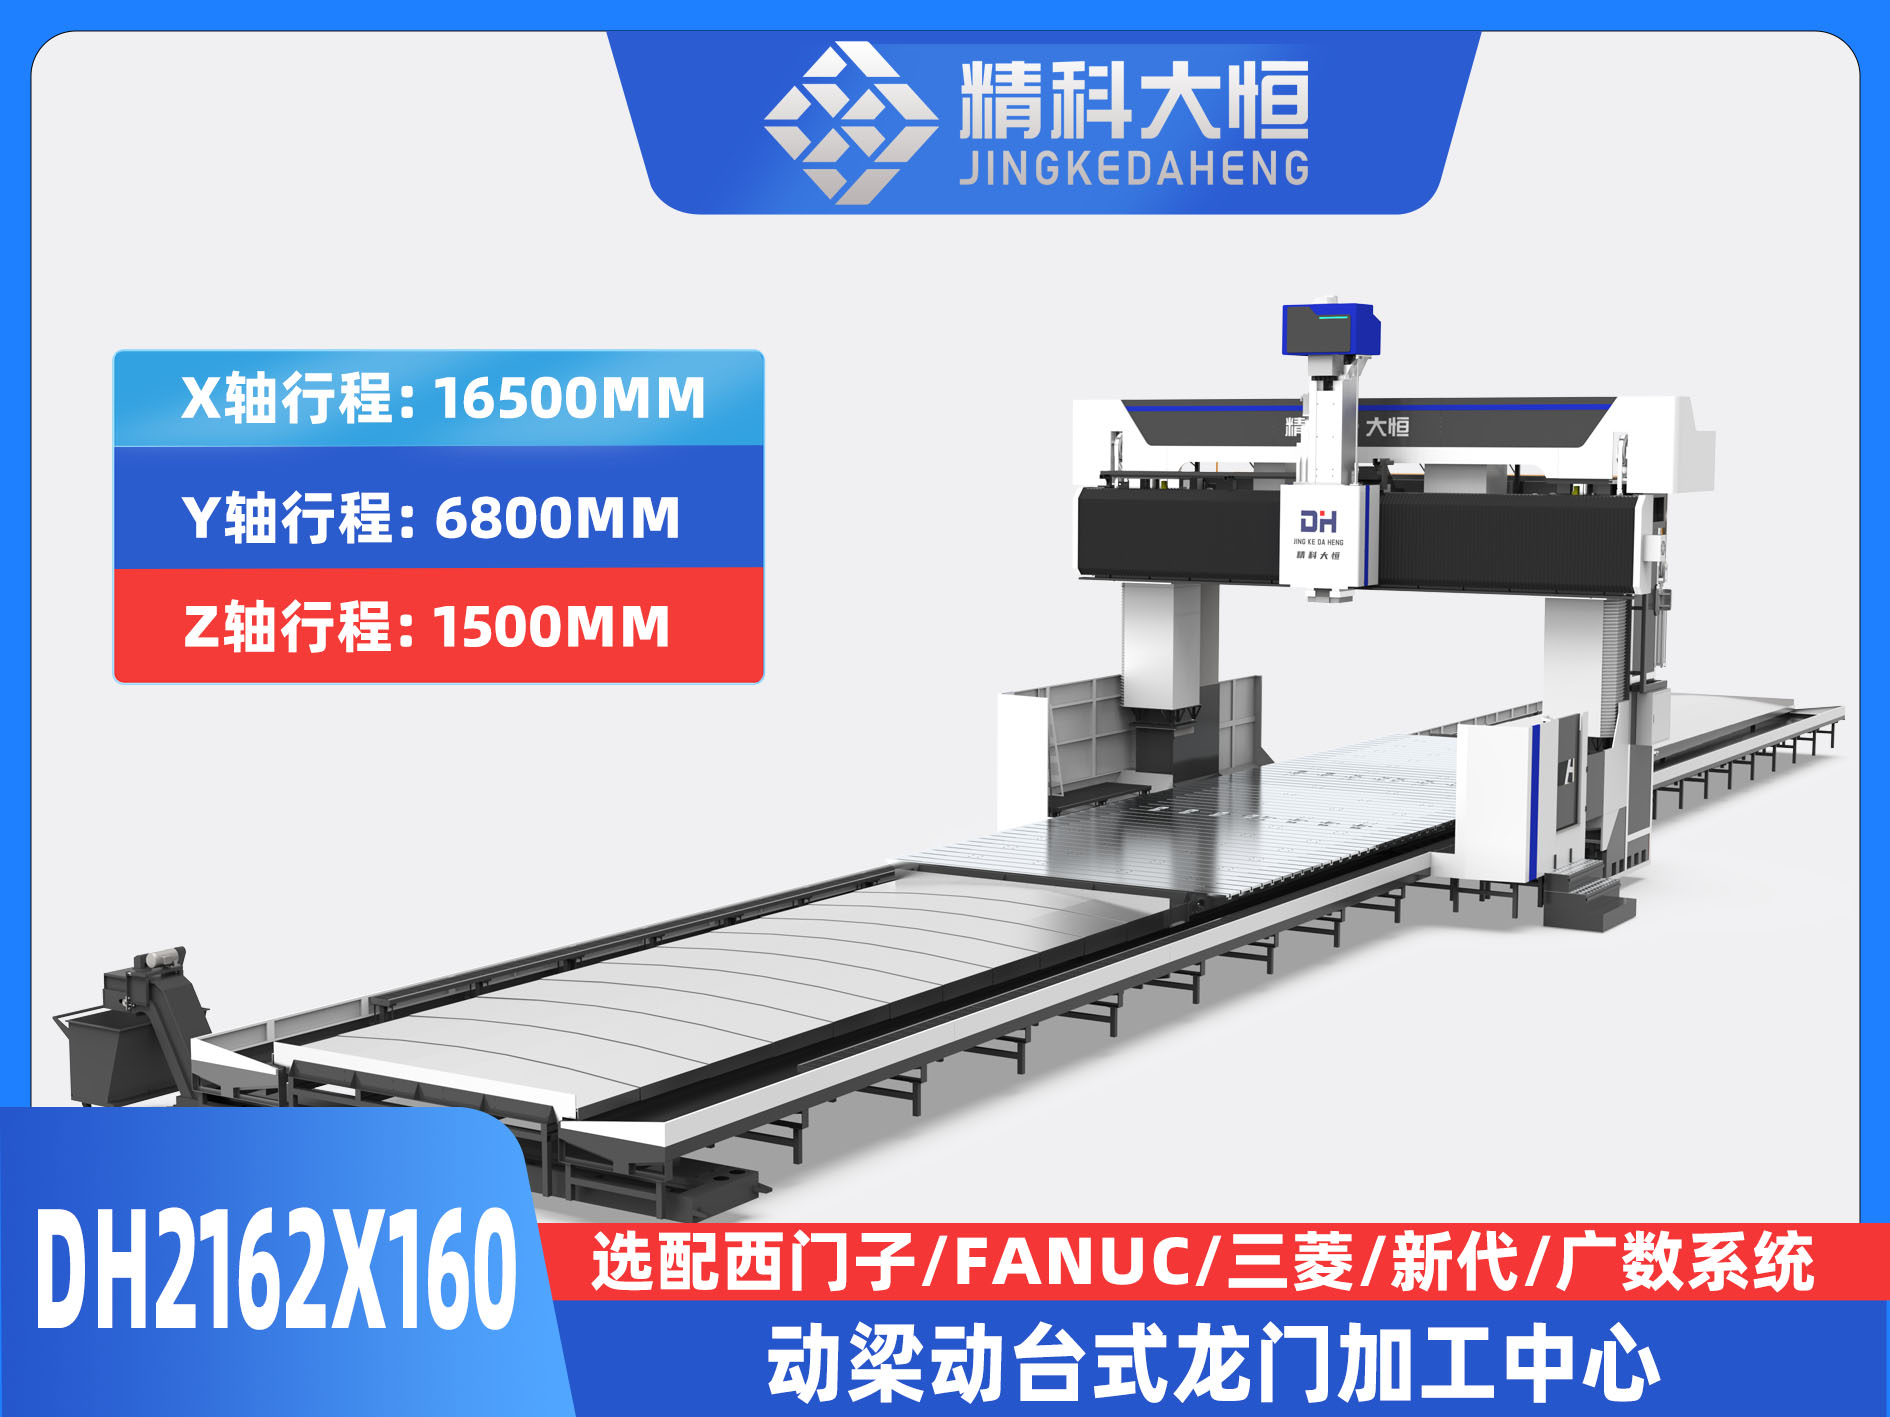
动梁龙门:横梁可升降,Z 向可调范围更大,适合高度落差大的异形工件,换件适配性更强,但对铸件、传动部件装配要求更高。
长行程机床,铸件内应力处理是长期精度稳定的关键,应力释放不到位,后期使用容易出现精度漂移。精科大恒的 10 米龙门铸件统一采用树脂砂铸造工艺,经过两次回火时效处理,充分释放铸件内应力,有助于减少设备长期使用产生的变形,也是长行程龙门定制中值得重视的工艺方案。
三、传动系统配置规划:导轨、丝杠、闭环方案
长行程机型,传动是精度稳定的核心:
导轨:根据切削负载,选择重载滚柱导轨或者线轨。重切削优先滚柱导轨,承载能力强、抗振性好;以轻载精加工为主,可选线轨,进给速度表现更好;
丝杠:选用大直径精密滚珠丝杠,配套合适的丝杠支撑结构,减少长距离进给的热变形;
位置反馈:追求持续稳定精度,XY 轴建议搭配光栅尺做全闭环控制,补偿丝杠受热产生的偏差,降低长行程加工偏差;如果预算有限、以粗加工为主,可选用半闭环方案。
在传动部件选型上,精科大恒可根据客户需求搭配 THK 等一线品牌导轨丝杠,方案配置信息清晰透明,便于客户进行方案对比评估。
四、主轴与动力单元规划
结合加工工艺选择主轴方案:
齿轮箱主轴:低速扭矩充足,适合铸钢、碳钢等材料重载开粗,抗切削冲击;
直连主轴:转速上限高,运转平稳,适合精加工、铝合金、模具钢,工件表面质量更好; 也可以选择两段式齿轮箱,兼顾高低速工况,粗精加工一台设备完成。 同步确认主轴功率、转速范围、刀柄规格,匹配常用刀具,减少后期换刀限制。
五、数控系统与扩展功能规划
系统优先结合操作人员使用习惯、后期拓展需求选择: 市面主流可选发那科、西门子等系统。 定制时重点确认:是否需要双通道控制、刀库配置、铣头接口、第四轴预留接口。 如果后续计划加装自动直角铣头、双向铣头、第四回转工作台,前期就要在系统、滑枕、电气线路预留接口,避免后期改造难度大、成本高。
精科大恒的电气团队会提前做好拓展预留设计,系统、铣头、第四轴的线路、接口同步规划,后期升级加装铣头、回转工作台时改造更简便,适配很多客户边投产边扩产的节奏。
刀库按需规划:小件多孔加工选圆盘刀库;大件换刀频次低,可简化刀库配置,降低采购成本。
六、辅机、冷却、排屑、防护配套规划
10 米机床行程长,配套细节直接影响使用效率:
冷却:主轴中心出水、外冷喷淋,深孔加工建议配置高压冷却;
排屑:长行程切屑量大,优先链式排屑器,配合集屑车,减少铁屑堆积;
防护:全封闭钣金防护,兼顾防尘、防铁屑,同时考虑吊装、工件进出的开门空间;
润滑:自动集中润滑系统,导轨、丝杠定时供油,减少磨损,延长传动件寿命。
七、验收、交付与售后方案确认
定制机型,合同阶段就要明确验收标准:几何精度、定位精度、重复定位精度检测项目,以及试切样件方案。 另外确认交付周期、现场安装调试、人员培训、质保范围,还有后期备件供应。
精科大恒支持客户现场预验收,整机装配完成后,可在厂内完成精度检测、试切验证,合格之后再安排拆解发货;设备到厂后,工程师上门安装调试,同步给操作、维保人员做实操培训,后期备件供应、设备检修响应也有配套服务。
定制 10 米龙门加工中心,不是简单叠加高配置。合理的规划逻辑是:工件工艺定规格→切削负载定结构与传动→加工需求定主轴、系统、铣头扩展→配套辅机和验收标准。优先匹配自身加工订单,平衡刚性、精度、预算和长期拓展性,才是性价比更高的方案。如果您有大件加工订单,想要定制 10 米龙门加工中心,可以和精科大恒的技术团队沟通,拿到适配自身工况的配置方案。
服务热线


管理员
该内容暂无评论